Bloktryk er normalt det bedste udgangspunkt for et lille pletfarvemærke på en buet bonde eller uregelmæssig miniature. UV digital print er ofte stærkere for flade tokens, tilbehørspaneler og kunstværker med gradienter eller mange farver. Den genvej er nyttig, men den er ikke nok til produktion. Det rigtige valg afhænger også af variation i trykhøjde, harpikskvalitet, armaturdesign, farvegodkendelse, slideksponering og hvor ofte kunstværket ændres.
Hurtigt svar
Vælg tamponprint, når billedet er kompakt, bruger et begrænset sæt staffagefarver og skal overføres til en buet, forsænket eller uregelmæssig overflade. Vælg digital UV-print, når det printbare område er fladt eller kompatibelt med den tilgængelige maskine, og kunstværket har brug for fuld farve, gradienter, fine tonale detaljer eller hyppige versionsændringer. Godkend ikke nogen af processerne, før leverandøren har printet det endelige kunstværk på produktionsharpiksen og bestået en aftalt klæbe- og slidplan.
1. Hvordan pad print og UV digital print adskiller sig
Pad-print overfører et ætset todimensionelt billede fra en plade til delen med en fleksibel silikonepude. Puden kan komprimere og rulle hen over en tredimensionel overflade, hvorfor processen fungerer godt til små grafik på mange buede eller uregelmæssige objekter. Hver trykt farve har normalt brug for sin egen billedplade, blækforberedelse og kontrollerede registreringstrin.[1]
UV digital print sender blækdråber direkte fra en digital fil til komponenten og hærder det aflejrede blæk med ultraviolet energi. Det fjerner behovet for en separat trykplade og understøtter fuldfarvebilleder, gradienter og digitale illustrationer. Konventionelle flatbed-systemer foretrækker stadig flade eller svagt buede printzoner. Nyere højtkastudstyr kan tåle større højdevariationer, men den praktiske grænse forbliver maskin- og anvendelsesspecifik.[2]
Kingke opregner begge metoder inden for sinUV-print og overfladebehandling. Det gør det muligt at sammenligne dekorationsmetoder, efter at den formstøbte geometri, materiale og kunstværk er blevet gennemgået sammen.
En digital proces kan forkorte opsætningen af kunstværker, men den fjerner ikke behovet for en stabil armatur, overfladeforberedelse, blækkompatibilitet, hærdningskontrol eller prøvegodkendelse. Padudskrivning har mere fysisk opsætning, men det kan give et renere resultat på en vanskelig form.
2. Padudskrivning vs UV-udskrivning beslutningsmatrix
| Beslutningsfaktor | Bloktryk | UV digital print | Hvad køberen skal verificere |
|---|---|---|---|
| Del geometri | Velegnet til små grafik på mange buede, forsænkede og uregelmæssige dele. | Bedst på flade eller kontrollerede overflader; brugbar krumning afhænger af printeren og armaturet. | Anmod om en gennemgang af printområdet på den faktiske 3D-model eller støbte prøve. |
| Artwork type | Stærk pasform til logoer, symboler, tal og ensfarvede grafik. | Stærk pasform til CMYK-kunst, gradienter, teksturer og fine toneændringer. | Indsend den endelige produktionsfil, ikke kun en gengivelse. |
| Farveopbygning | Hver farve adskilles og registreres gennem opsætningen af tamponudskrivning. | Flere procesfarver kan udskrives fra én digital illustrationsfil; hvide og laklag kan være tilgængelige. | Godkend opacitet, farvesekvens og udseende på den endelige grundfarve. |
| Omstillinger | Ændringer af kunstværker kan kræve nye plader og frisk opsætning. | Digitale filer gør versionsændringer og blandede illustrationer nemmere at administrere. | Definer antallet af SKU'er og illustrationsrevisioner i tilbuddet. |
| Store gentagelsesordrer | Kan være effektiv til stabil, gentagelig grafik efter opsætning. | Kan også skaleres, men gennemløbet afhænger af dækning, gennemløb, armaturkapacitet og printtilstand. | Sammenlign citerede cyklusantagelser, arbejdskraft og risiko for afviste dele. |
| Små eller versionerede ordrer | Plade- og farveopsætning kan repræsentere en større del af jobbet. | Undgår ofte pladefremstilling og håndterer nemmere at skifte filer. | Spørg efter den samlede pris for dekorerede dele, ikke kun trykprisen. |
| Hævede eller forsænkede funktioner | Puden kan tilpasse sig beskedne funktioner, hvis adgang og deformation kontrolleres. | Højdeændringer kan ændre dråbeplacering og skarphed. | Marker udskriftsgrænsen og minimumsafstand fra kanter eller relief. |
| Holdbarhed | Ingen af processerne vinder ved navn. Blæk, substrat, forbehandling, hærdning, dækning og brugsforhold styrer resultatet. | Godkend vedhæftning og slid på produktionsækvivalente prøver. | |
Matrixen giver en første retning, ikke en endelig procesfrigivelse. Et lavt rundt token og en høj bonde kan bære det samme ikon, men alligevel præsenterer de forskellige overførsels- og opstillingsproblemer. Behandl hver komponent som en separat trykflade, før du kombinerer den i ét tilbud.
3. Geometri bestemmer, hvad kunstværket kan blive til
Produktionsspørgsmålet er ikke, om hele komponenten er buet. Det er, om den tilsigtede printzone forbliver inden for procesvinduet. En bonde kan have en lille, næsten flad base, selvom dens krop er kraftigt buet. Et token kan se fladt ud, men indeholder en hævet kant, der blokerer et printhoved eller forhindrer en pude i at rulle rent.
For tamponudskrivning skal du kontrollere elektrodestien
Silikonepuden skal opfange billedet, nå printområdet og frigive blækket uden at glide eller fange luft. Dybe fordybninger, skarpe vægge og nærliggende fremspring kan forhindre fuld kontakt. En meget blød pude kan tilpasse sig formen, men forvrænge billedet. En hårdere pude holder måske bedre på detaljer, men når ikke overfladen. Leverandøren bør vælge pudens form og hårdhed efter at have gennemgået komponenten, ikke kun fra kunstværkets størrelse.
Flerfarvede grafik tilføjer endnu en begrænsning. Armaturet skal returnere delen til samme position for hver farve. På et lille buet stykke kan en lille rotationsfejl vise sig som en synlig farvefejl nær en kant eller tekstlinje.
Til UV-print skal du kortlægge højdevariation på tværs af billedet
Placeringen af inkjetdråber ændres, når overfladen bevæger sig væk fra printhovedet. Krumning kan blødgøre kanter eller forvrænge et billede, fordi forskellige dele af grafikken sidder i forskellige højder. Udstyr designet til større stråleafstand kan udvide det anvendelige område, men den kapacitet skal bekræftes for det specifikke printer-, blæk- og kvalitetskrav.[2]
Bed leverandøren om at vise printgrænsen på 3D-modellen. Hvis billedet krydser en affasning, rib eller et afrundet hjørne, skal du opdele det i zoner eller flytte det før prøvetagning. Denne enkle overlejring forhindrer illustrationsteamet i at godkende et layout, som maskinen ikke kan gengive skarpt.
4. Match processen til illustrationen, ikke mockup'et
Et gengivet billede kan få en lille grafisk til at se let ud. Produktionskunst skal besvare sværere spørgsmål: Er farven solid eller tonal? Skal den have en hvid underbund? Hvor tæt sidder den på en kant? Hvilken retning er "op" efter delen kommer ind i armaturet? Kan en lille streg stadig udskrives, når billedet følger en kurve?
Vælg tamponprint for kontrolleret spot-farve-grafik
Bloktryk er en praktisk mulighed for kompakte logoer, ikoner, tal, øjne og gentagne symboler. Stoffarveblæk kan fremstilles mod godkendte farvereferencer, men en anden eller tredje farve øger opsætnings- og registreringsarbejdet. Tynde mellemrum, omvendt tekst og fine konturer kræver et produktionsbevis, fordi den ætsede plade, pudedeformation og blækoverførsel alle påvirker den endelige kant.
Vælg digital UV-print for kontinuerlige tonekunstværker
UV digital print er normalt den bedste kandidat til gradienter, fotografiske detaljer, teksturerede baggrunde og billeder bygget af mange farver. Det gør også versioneret kunstværk lettere. Et spil kan bruge den samme symbolske krop med forskellige karakterportrætter eller ressourcesymboler uden at oprette en separat fysisk plade for hvert billede.
Fuld farve garanterer ikke et match til en trykt æske eller støbt Pantone-del. CMYK-kunst, hvidt blæk, lak, substratfarve og glans har alle indflydelse på udseendet. Godkend den dekorerede del ved siden af den relevante emballage og støbte komponenter under aftalte visningsbetingelser. Bedømme ikke resultatet kun fra en skærm.
Harpiksen leverer grundfarven. Blæk tilføjer et andet farvesystem på toppen. Registrer begge godkendelser, inklusive harpikskvaliteten, overfladetekstur, illustrationsrevision, blæksystem og ethvert hvidt eller klart lag.
5. Materiale og overfladebehandling kan vende valget om
En proces, der udskriver godt på én plastik, kan fejle på en anden. Overfladeenergi, skimmelsvamp, tekstur, forurening og tilsætningsstoffer påvirker, hvordan blæk fugter og forankrer til delen. Polypropylen og polyethylen er plast med lav overfladeenergi, hvilket gør befugtning og limning sværere end på mange ingeniørplast.[3]
Det betyder ikke, at PP ikke kan dekoreres. Det betyder, at produktionssystemet muligvis har brug for en kompatibel blæk, primer, flammebehandling, coronabehandling eller et andet valideret forberedelsestrin. Den nøjagtige rute afhænger af harpikskvaliteten og blækleverandøren. Kingkes guide tilABS versus PP til brætspilskomponenterforklarer, hvorfor underlaget skal vælges med tanke på dekoration og funktion.
Overfladebehandling er en kontrolleret proces, ikke en engangsredning. Registrer behandlingsmetode, indstillinger og tilladt forsinkelse før udskrivning. Kontroller vedhæftningen igen, hvis harpikskvaliteten, farvestoffet, skimmelsvampen, teksturen eller blækket ændres. En prøve fremstillet af et uidentificeret prototypemateriale kan ikke godkende produktionskombinationen.
Olie, støv, silikoneforurening og overskydende skimmelsvamp kan reducere vedhæftning uden at skabe en synlig støbedefekt. Definer regler for rengøring og delhåndtering før den første dekorerede prøve.
6. Sammenlign de samlede opsætnings- og overgangsomkostninger
Bloktryk kræver plader, puder, blækforberedelse, farveopsætning og registrering. Når opsætningen er stabil, kan den passe til gentagne ordrer med det samme kompakte kunstværk. UV digital print fjerner den ætsede plade og kan ændre artwork gennem produktionsfilen, hvilket ofte hjælper projekter med kortere oplag, flere SKU'er eller hyppige visuelle revisioner.[1]
Der er ingen pålidelig universel ordremængde, hvor én proces bliver billigere. Crossoveren ændres med billedareal, farveantal, antal sider, armaturkapacitet, blækdækning, printpassager, operatørtid, afvisningsfrekvens og hvor mange kunstværksversioner, der deler den samme støbte del.
For en nyttig omkostningssammenligning skal du bede begge processer om at citere den samme projektdefinition:
- Den samme støbte komponent og harpikskvalitet.
- Samme kunstværksstørrelse, sider, farver og dækning.
- Samme ordremængde og antal SKU'er.
- Samme krav til vedhæftning, udseende og slid.
- De samme forudsætninger for inspektion, pakning og udskiftning.
- Adskil engangsopsætningsomkostninger fra tilbagevendende enhedsomkostninger.
En lavere printpris kan forsvinde, hvis processen kræver ekstra håndtering, flere kasserede komponenter eller en separat beskyttende belægning. Sammenlign den færdige godkendte komponent, ikke maskinprisen.
7. Godkend vedhæftning og slid med en skriftlig testplan
"Ridsefast" er ikke en acceptstandard. Den identificerer ikke kontaktmateriale, kraft, slagtal, konditionering, inspektionsmetode eller fejlgrænse. En god godkendelsesplan starter med den måde, spillere og pakkere vil håndtere komponenten på, og forvandler derefter brugen til gentagelige kontroller.
| Risiko | Praktisk prøvekontrol | Hvad skal optages | Almindelig fejl |
|---|---|---|---|
| Indledende vedhæftning | Brug kun en aftalt tape eller tværsnitsmetode, når det passer til blækfilmen og delens geometri. | Konditioneringstid, snit, tape, metode til fjernelse, placering og vurdering. | Ring til ethvert kontorbånd, tag en ASTM-test. |
| Håndtering af slid | Gnid eller cyklus det trykte område med et defineret kontaktmateriale og belastning, der afspejler brugen. | Kontaktmateriale, kraft, cyklusser, vej, endepunkt og visuel standard. | Sammenligning af prøver testet med forskellige klude eller tryk. |
| Kantløftning | Inspicer printkanter nær hjørner, hævede fælge og bøjelige områder efter konditionering. | Delorientering, forstørrelse og tilladt kanttilstand. | Inspicerer kun midten af billedet. |
| Rengøringseksponering | Brug kun de rengøringsmidler og kontakttid, der er relevante for produktvejledningen. | Kemikalie, koncentration, opholdstid og antal cyklusser. | Brug af en udefineret "kemisk resistens"-påstand. |
| Montering og pakning | Kør udskrevne dele gennem den rigtige stabling, pakning, bakke eller samlingssekvens. | Pakkestil, kontaktpunkter, transitsimulering og observeret overførsel. | Godkendelse af løse prøver, der aldrig rører ved tilstødende dele. |
ASTM D3359 diskuteres almindeligvis for tapeadhæsion, men dets offentliggjorte anvendelsesområde er for relativt duktile belægninger på metalliske underlag. ASTM noterer sig også grænser, når metoden bruges på plastik og siger, at operatørteknik, tapeadfærd og afrivningsforhold påvirker resultaterne.[4]Hvis en køber og leverandør bruger det til en plastik spilledel, bør de aftale anvendelighed og procedure i stedet for at behandle standardnummeret som en komplet specifikation.
ASTM D4060 evaluerer belægningsslibning på en plan, stiv overflade med en Taber Abraser.[5]Det kan hjælpe med passende flade prøver, men det repræsenterer muligvis ikke en lille buet bonde eller en symbolsk kant. For mange spilkomponenter er en dokumenteret produktspecifik gnidnings- og håndteringstest mere repræsentativ. Godkendelseskriterierne mangler stadig at blive aftalt, før der tages prøver.
8. Startanbefalinger efter komponenttype
Disse anbefalinger indsnævrer forsøgsplanen. De erstatter ikke en trykt produktionsprøve.
Bønder og formede spillebrikker
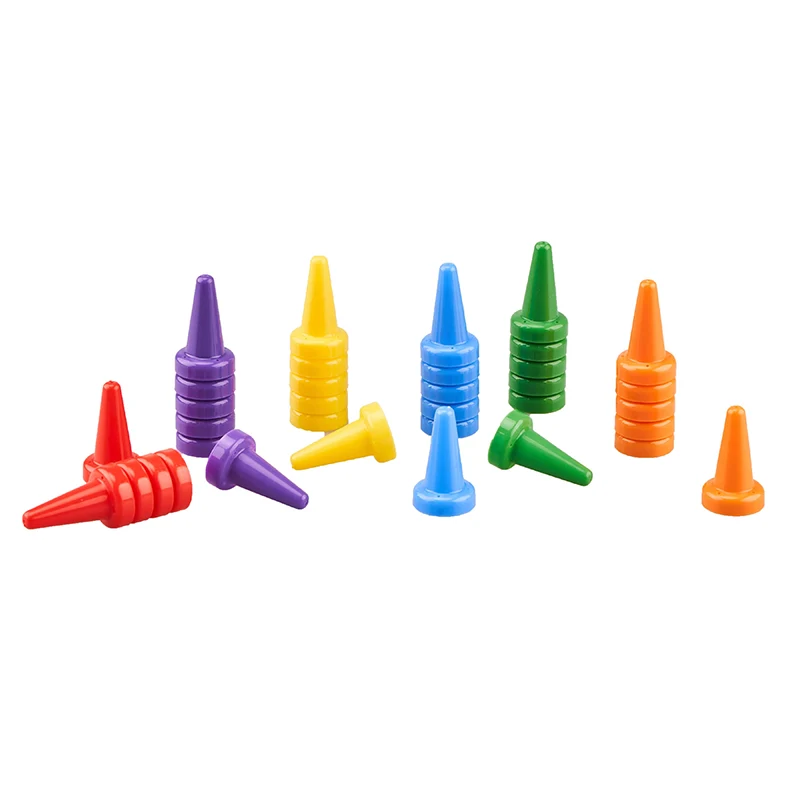
For et lille ikon, tal eller ansigt påplastik brætspil bønder, tampontryk er ofte den første proces, der skal evalueres. Dens formbare pude kan nå et kompakt område på en afrundet form. Hvis bonden har en flad base eller et fladt panel, og designet har brug for tonefarve, kan en UV-test også være rimelig.
Flade tokens og markører
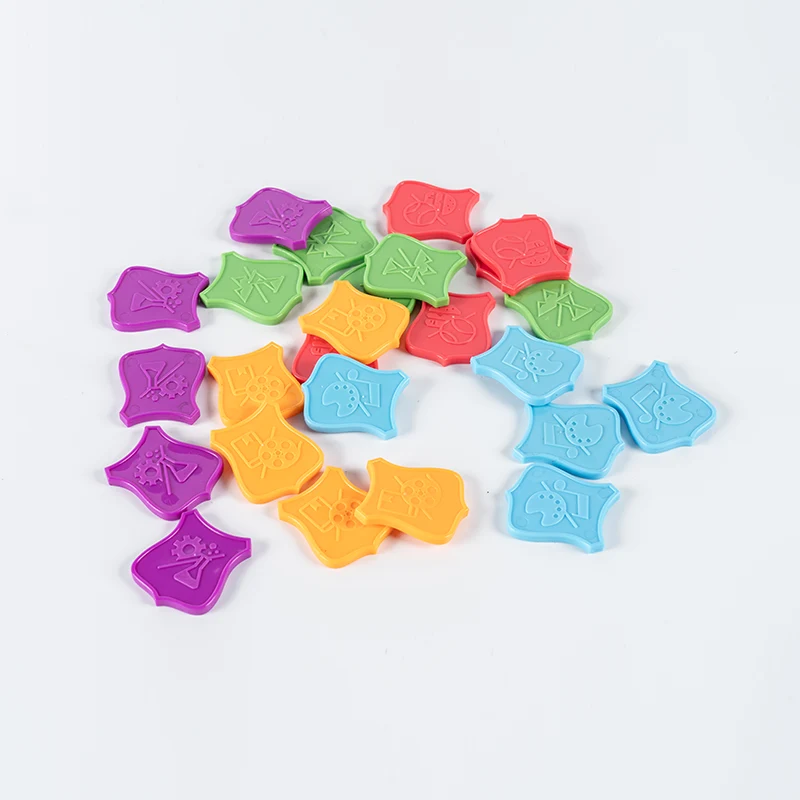
Plastpoletterer stærke UV digitale kandidater, når de har et bredt fladt ansigt og flere kunstværksvarianter. Kontroller hævede fælge, kantaffasninger og tokens planhed, før du indstiller det printbare område. Padudskrivning kan stadig være effektivt for et enkelt ensfarvet ikon, der gentages på tværs af et stabilt produktionsforløb.
Kuber, blokke og tilbehørspaneler
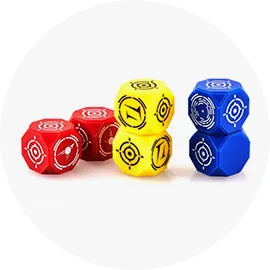
Flade ansigter gørbordplade spil plast terningerog tilbehørspaneler, der er egnede til UV-evaluering, især når hvert ansigt bærer fuldfarve eller versioneret kunstværk. Armaturet skal orientere delen konsekvent, og hver ekstra side tilføjer håndtering. Padudskrivning kan være konkurrencedygtig for et lille solidt symbol på en eller to flader.
Miniaturer og actionfigurer
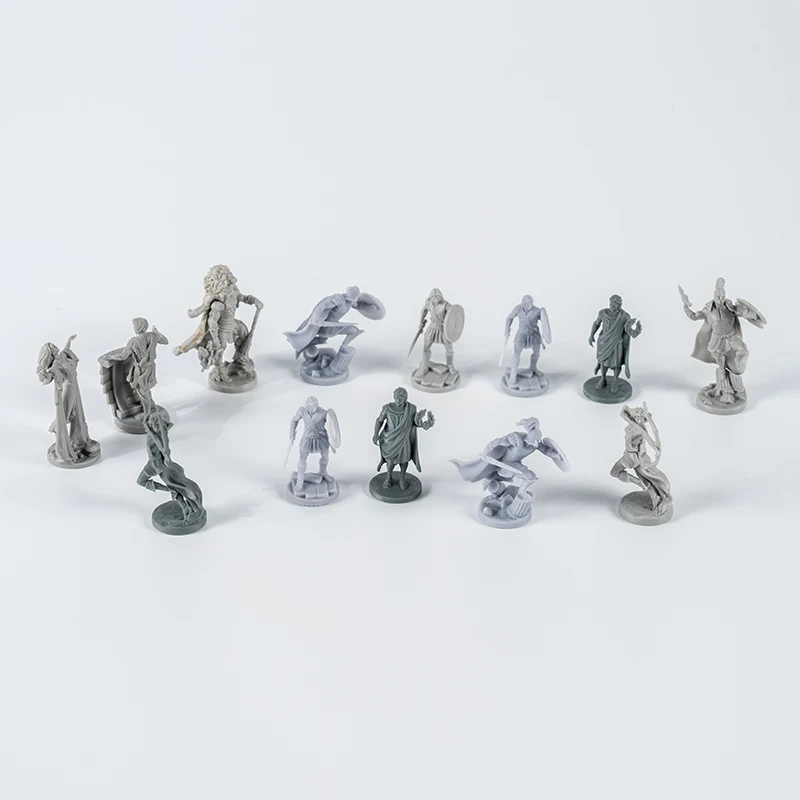
A lille actionfigur i plastikkan indeholde dybe fordybninger, underskæringer og pludselige højdeændringer. Bloktryk kan nå ud til udvalgte ansigts- eller kostumedetaljer, men leverandøren skal kontrollere adgang, pudens deformation og repeterbarhed af armaturet. En kompleks figur er sjældent én sammenhængende printbar overflade.
Kortholdere, bakker og huse
Store flade branding zoner påbrætspil kortholdere, bakker eller opbevaringshuse kan passe til UV digital print. For et stort gentagne ensfarvede mærke på et fladt område kan serigrafi også fortjene et tilbud. Kingkesskærm- og tampontrykserviceside dækker begge analoge ruter.
9. RFQ og godkendelsestjekliste
Et tryktilbud er kun sammenligneligt, når leverandøren kan se del, illustration og godkendelsesmål. Inkluder dekorationsbriefen med den støbte del RFQ i stedet for at tilføje tryk efter værktøjet er blevet godkendt.
- TRIN-fil og tegning for hver udskrevne komponent.
- Endelig harpiksfamilie, nøjagtig produktionskvalitet, når den er valgt, og støbt grundfarve.
- Vektorgrafik til staffagefarver og originale højopløsningsfiler til rasterbilleder.
- Et PDF-placeringsbevis med dimensioner, orientering og printgrænse.
- Navngivne farvereferencer, hvid underbund, klarlak eller glanskrav.
- Ordremængde, SKU-antal, artworkvarianter og forventet gentagelsesmønster.
- Kosmetiske zoner, registreringsforventninger og tilladt kanttilstand.
- Optegnelser om rengøring, overfladebehandling, blæk og hærdning kræves for godkendelse.
- Vedhæftnings-, gnidnings-, håndterings-, monterings- og pakningstest med skriftlige beståelseskriterier.
- Gylden prøve, illustrationsrevision og ejer af ændringskontrol.
DeDFM analyse og omkostningsberegning servicekan gennemgå støbt geometri og dekorationsadgang, før værktøjsdesign låses. For projekter med flere plastdele, jo brederebrætspil plastkomponenterrækken hjælper med at identificere, hvilke stykker der kan dele et materiale, finish eller print workflow.
Behold en underskrevet dekoreret prøve, det endelige kunstværk, revisionen af den støbte del, harpikskvalitet, overfladeforberedelse, blæksystem, hærdningsmetode, testoptegnelse og godkendt emballagearrangement. Hvis et kontrolleret element ændres, skal du gennemgå, hvilke godkendelsestest der skal gentages.
10. Ofte stillede spørgsmål
Er bloktryk altid bedre for buede brætspilsbrikker?
Nej. Pad print er et stærkt udgangspunkt for en lille grafik på en buet eller uregelmæssig del, fordi silikonepuden tilpasser sig overfladen. Moderne UV-udstyr kan håndtere en vis krumning, men det brugbare printområde afhænger af maskinen, hoved-til-del-afstand, armatur og påkrævet skarphed. En printprøve på produktionsgeometrien er den sikreste beslutning.
Er UV-print mere holdbart end pad-print?
Ingen af processerne er automatisk mere holdbare. Slid afhænger af harpikskvaliteten, overfladens tilstand, forbehandling, blæksystem, hærdning, printplacering og håndtering. Sammenlign dekorerede prøver med de samme aftalte adhæsions- og slidtests i stedet for at vælge efter procesnavnet alene.
Kan brætspilsdele af polypropylen udskrives?
Ja, men polypropylen er en plast med lav overfladeenergi. Den endelige harpikskvalitet kan have brug for behandling, primer eller et kompatibelt blæksystem. Godkend vedhæftning på støbt produktionsmateriale og kontroller tiden mellem behandling og trykning, når processen kræver det.
Hvilke illustrationsfiler skal leveres til trykte spildele?
Giv redigerbare vektorillustrationer til spotfarvegrafik, når det er muligt, den originale højopløsningsrasterfil til billeder i kontinuerlige tone, et PDF-placeringsbevis, navngivne farver, dimensioner og orientering. Hold dekorative illustrationer adskilt fra 3D CAD-filen og identificer den synlige printgrænse på den faktiske del.
Kan ét brætspil bruge både pad-print og UV-print?
Ja. Et projekt kan bruge bloktryk til buede bønder og UV digital print til flade tokens eller tilbehørspaneler. Gennemgå det kombinerede farveudseende, håndteringskrav, prøveudtagningsplan og pakningsrækkefølge, så begge processer passer til ét godkendelsessystem.
Vælg udskrivningsprocessen, før du godkender værktøjet
Send 3D-filer, harpiks, kunstværker, mængder og slidkrav til en støbnings- og dekorationsgennemgang.
Send dine projektoplysningerKilder
- Blækkopper: Padudskrivning vs UV-digitaludskrivning
- Blækkopper: Udfordringerne ved inkjet-udskrivning på buede overflader
- 3M Science of Adhesion: Kategorisering af overfladeenergi
- ASTM International: ASTM D3359-23, standardtestmetoder til klassificering af adhæsion ved tapetest
- ASTM International: ASTM D4060-25, standardtestmetode for slidstyrke af organiske belægninger fra Taber Abraser