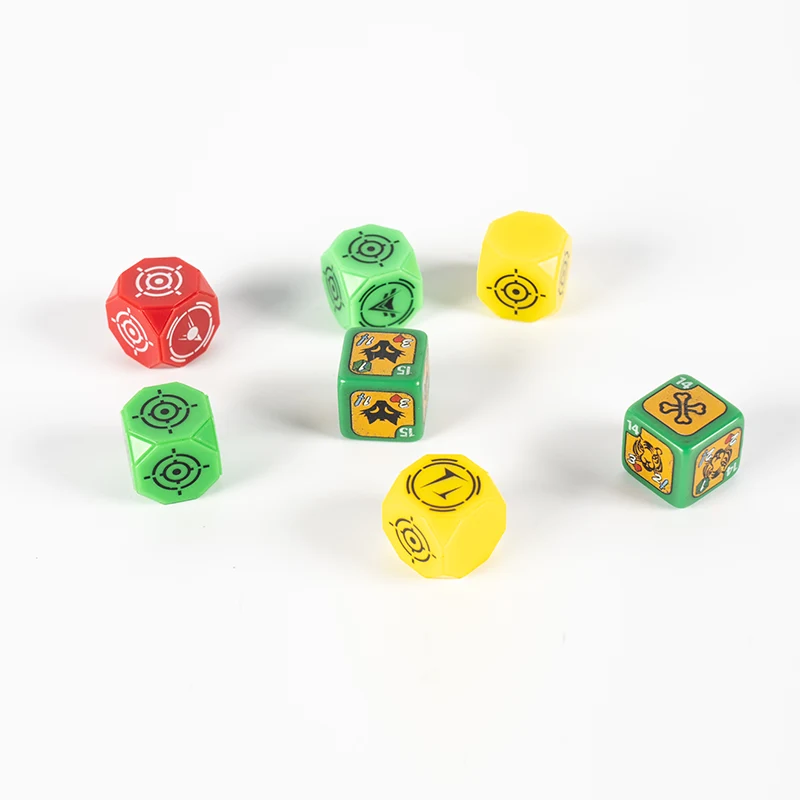
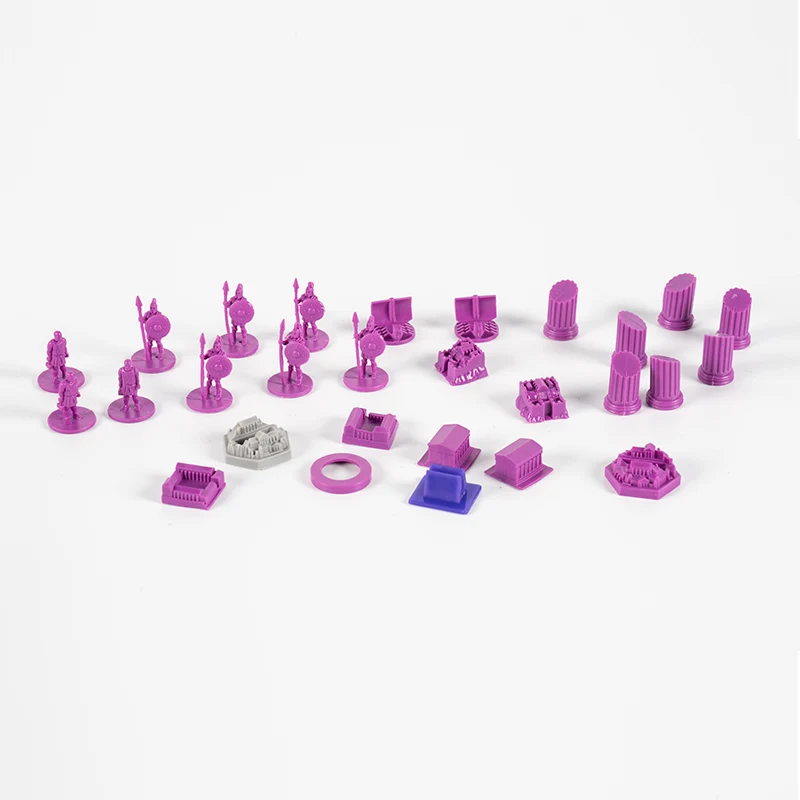
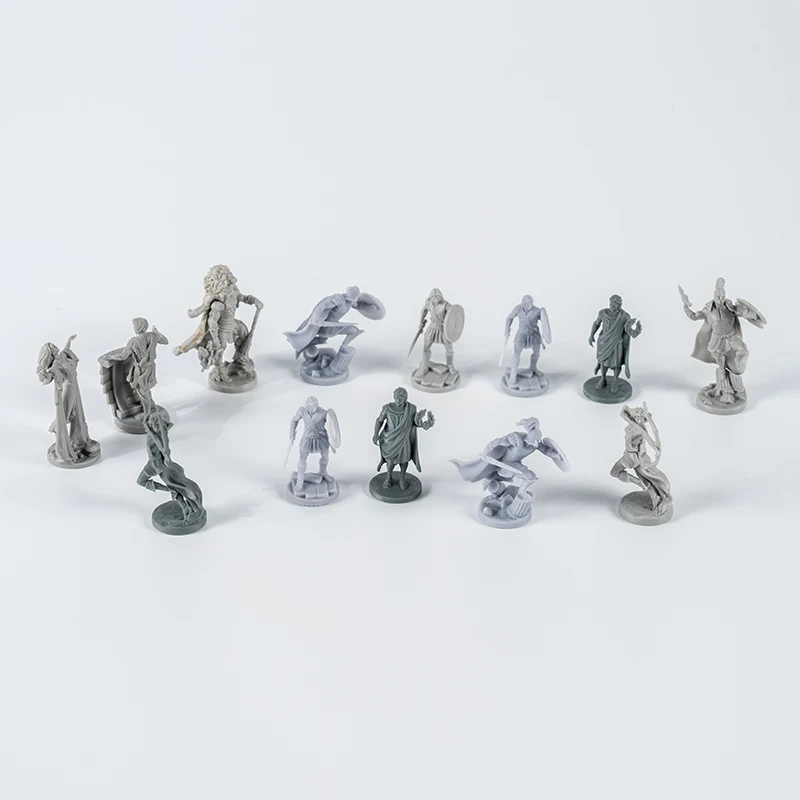
En lille manglende spids, et svagt synkemærke eller en skarp lynlinje kan gøre en brik ubrugelig, selv når det meste af delen ser korrekt ud. Defektnavnet er kun udgangspunktet. Geometri, portplacering, udluftning, materiale og procesindstillinger skal gennemgås sammen, før støbeformen eller støbecyklussen ændres.
Hurtigt svar
Korriger ikke en sprøjtestøbningsdefekt fra udseende alene. Marker dens nøjagtige placering, sammenlign hulrum og skud, og gennemgå derefter CAD-, gate-, runner-, udluftnings-, materiale- og procesregistreringen. En procesjustering kan skjule et designproblem, mens en formændring kan være unødvendig, hvis defekten kommer fra ustabile støbeforhold.
1. Defektdiagnose tabel
| Defekt | Hvordan det ser ud | Områder at undersøge | Hvorfor det betyder noget |
|---|---|---|---|
| Kort skud | En spids, tynd væg eller fjern træk er ufuldstændig. | Tynde flowbaner, tøven, portposition, udluftning, materialeflow og fyldindstillinger. | Smykket kan miste detaljer, styrke eller funktion. |
| Blitz | En tynd uønsket film vises ved en skillelinje, indsats eller udstødersted. | Formpasning, fastspænding, tryk, temperatur og slidte afspærringsflader. | Flash kan skabe skarpe kanter og ekstra trimningsarbejde. |
| Vask mærke | En lavvandet fordybning vises nær en tyk region, ribben eller knast. | Lokal tykkelse, pakning, portfrysning, materialesvind og afkøling. | Det ændrer den synlige overflade og kan indikere ujævn afkøling. |
| Svejselinje | En linje eller farveændring vises, hvor to flowfronter mødes. | Huller, indsatser, flere porte, vægskift, portplacering og smeltefronttemperatur. | Linjen kan være kosmetisk eller blive et svagt område. |
| Brændmærke eller luftfælde | Et mørkt mærke eller ufuldstændigt område dannes nær slutningen af fyldningen. | Udluftning, indespærret luft, indsprøjtningshastighed og strømningsvej. | Det skader udseendet og kan svække en lille funktion. |
| Warpage | Basen klipper, en flad token krøller eller parringstræk bevæger sig ud af position. | Vægens ensartethed, kølebalance, krympning, pakning og udkast. | Delen står muligvis ikke, stables eller samles korrekt. |
| Udstødningsmærke eller deformation | Pin-mærker, blegning, træk eller bøjning vises efter frigivelse. | Træk, tekstur, underskæringer, ejektorområde, køle- og udløsningskraft. | Små stykker kan deformeres, selv når hulrummet fyldes korrekt. |
Autodesk'sIndeks for moldflow-støbningsproblemeradskiller defekter efter symptom, fordi problemer med lignende udseende kan have forskellige årsager. Det nyttige spørgsmål er ikke blot "hvad er denne defekt?" men "hvorfor vises det på dette sted og under disse forhold?"
2. Hvorfor små spillebrikker er følsomme
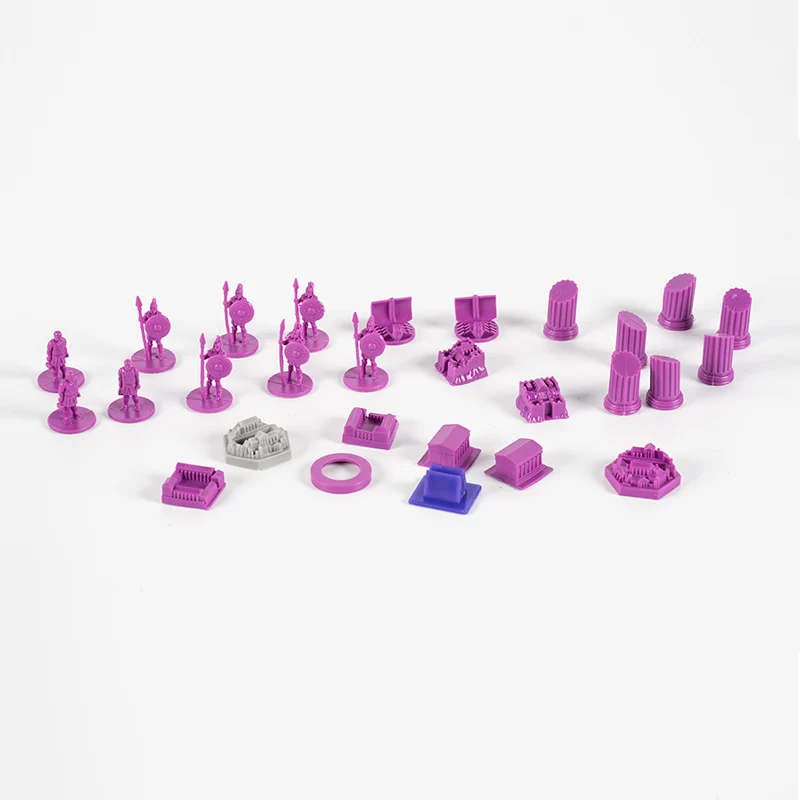
Små stykker kombinerer ofte en tyk base med tynde dekorative træk. Smeltet plast kan nemt nå bunden, men tøv med en smal arm, klinge eller hævet symbol. Autodesk definerer enkort skudsom et hulrum, der ikke fyldes, fordi flow fryser, før alle stier er færdige. Lange eller komplekse strømningsveje og tøven i tynde sektioner er nævnte årsager.
Kosmetiske overflader skaber et andet problem. En fordybning, der ville forblive ubemærket inde i en opbevaringsbakke, kan være tydelig på en bonde eller miniature. Autodesk bemærker detsynkemærkerforekommer almindeligvis ved tykkere sektioner eller modsatte ribben, fremspring og indre fileter. Farve og tekstur påvirker også, hvor synlige de er.
3. Designtjek før værktøjsskift
- Se efter pludselige vægtykkelsesændringer og tunge kryds bag kosmetiske ansigter.
- Bekræft, at tynde detaljer har en realistisk strømningsvej fra den foreslåede port.
- Tjek træk på strukturerede vægge, dybe lommer og små stående funktioner.
- Hold svejselinjer væk fra tynde bærende elementer, når portplacering tillader det.
- Gennemgå basen for kølebalance, så det færdige stykke står fladt.
- Giv udkasterstifter nok område til at frigøre delen uden at udstanse eller blege den.
Svejselinjer dannes, hvor strømningsbaner mødes, ofte omkring huller eller efter spaltning omkring geometri. Autodesk'ssvejselinjeføringanbefaler at flytte dem væk fra styrkefølsomme eller meget synlige områder ved at gennemgå portens position og vægtykkelse. En gate-ændring kan løse et problem og skabe et andet, så det fulde udfyldningsmønster skal gennemgås.
Port, skillelinje, ejektorplaceringer og kosmetiske zoner bør diskuteres under DFM. DeCAD forberedelsesvejledning til brætspilsbrikkerlister de tegninger og udseendenoter, der er nødvendige før citering.
4. Sådan inspiceres prøver
En enkelt attraktiv prøve viser ikke, om processen er stabil. Spørg efter mærkede dele fra hvert hulrum og mere end ét støbeinterval. Hold hulrummets identitet, når du sammenligner dimensioner, vægt, farve og defekter.
- Inspicer under konstant belysning og brug de samme defekte zoner på hver prøve.
- Tjek tynde spidser, det sidste område, der skal fyldes, svejselinjeplaceringer og portområdet.
- Placer stående stykker på en flad referenceoverflade og test de parringsdele sammen.
- Registrer hulrumsnummer, materiale, farve, prøvedato og godkendt procesrevision.
- Fotografer defekten med målestok og marker dens nøjagtige position på tegningen.
For en familieform, sammenligne hver komponent, der er produceret i det samme skud. Et hulrum kan fyldes tidligt, mens et andet tøver. Vejledningen tilfamilieforme kontra separate formeforklarer, hvorfor forskellige former skal dele et kompatibelt procesvindue.
5. Hvad skal godkendes inden produktion
Byg en signeret prøvestandard omkring funktion og udseende. Definer hvilke overflader der er kosmetiske, hvilke vidnelinjer der forventes, og hvilke fejl der er uacceptable. Undgå vage udtryk som "perfekt overflade", fordi de ikke fortæller en inspektør, hvad han skal måle eller afvise.
En midlertidig accept af et synligt mærke er ikke det samme som at rette dets årsag. Hvis en afvigelse accepteres for en batch, skal du registrere prøven, mængden og godkendelsesejeren, så den ikke stille bliver den nye standard.
- Godkendt materialekvalitet, farve og overfladetekstur.
- Gylden prøve eller signeret prøvesæt med hulrumsidentifikation.
- Kritiske dimensioner og funktionstest.
- Kosmetiske zoner og regler for defektaccept.
- Ændringskontrolkrav til form-, materiale- og procesrevisioner.
6. RFQ og DFM checkliste
Send leverandøren STEP-filer, tegninger, materialeretning, farve, finish, mængde og påtænkt brug. Markér skrøbelige detaljer, parrende overflader og udseendekritiske ansigter. Bed DFM-rapporten om at vise den foreslåede port, skillelinje, ejektorer, dybgang og sandsynlige svejselinjeplaceringer.
KingkesDFM analyse og omkostningsberegning servicekan gennemgå disse elementer før formdesign. For den bredere produktionssekvens, sevejledning til fremstilling af brugerdefinerede brætspilskomponenter.
Gennemgå defektrisici, før du skærer stål
Send CAD-filer, materiale, mængder og kosmetiske krav til en værktøjs- og prøveudtagningsgennemgang.
Send dine projektoplysninger