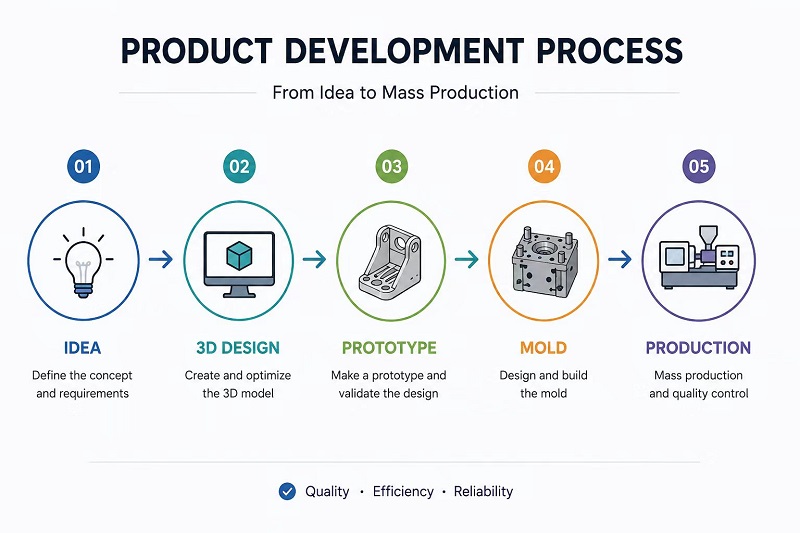
Nogle plastkomponenter kan ikke opnå deres nødvendige struktur, udseende, tætning, greb eller funktionelle integration gennem en enkelt sprøjtestøbningsoperation. Når en støbt del har brug for et ekstra materialelag, indsats, funktionel funktion eller sekundær støbt sektion,Sekundært formende sprøjtestøbningkan give en passende fremstillingstilgang.
Denne proces er især nyttig, når den endelige komponent skal kombinere forskellige materialer eller integrere en tidligere dannet komponent i en støbt struktur. Det kan hjælpe med at reducere separate montageoperationer og samtidig give producenterne mulighed for at udvikle dele med mere komplekse funktionskrav.Kingheleverer sprøjtestøbningsløsninger til kunder, der har behov for sekundære formningsprocesser til forskellige industrielle applikationer.
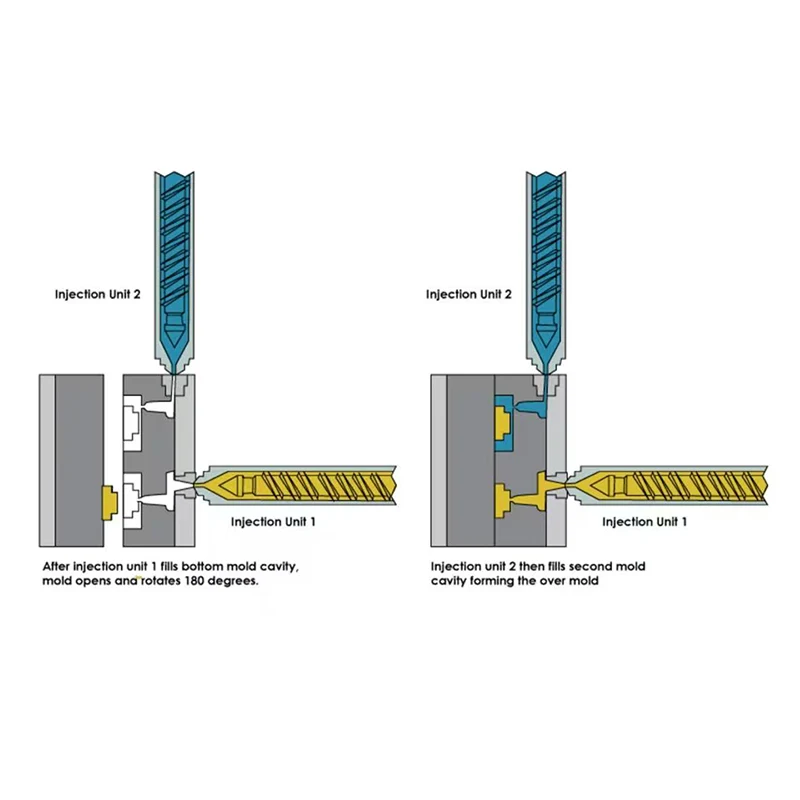
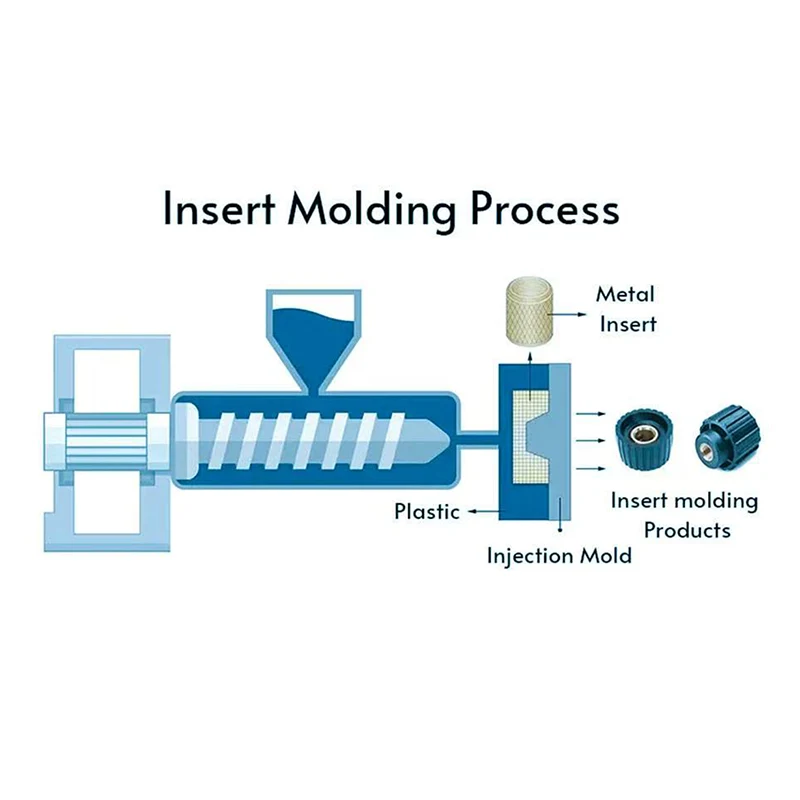
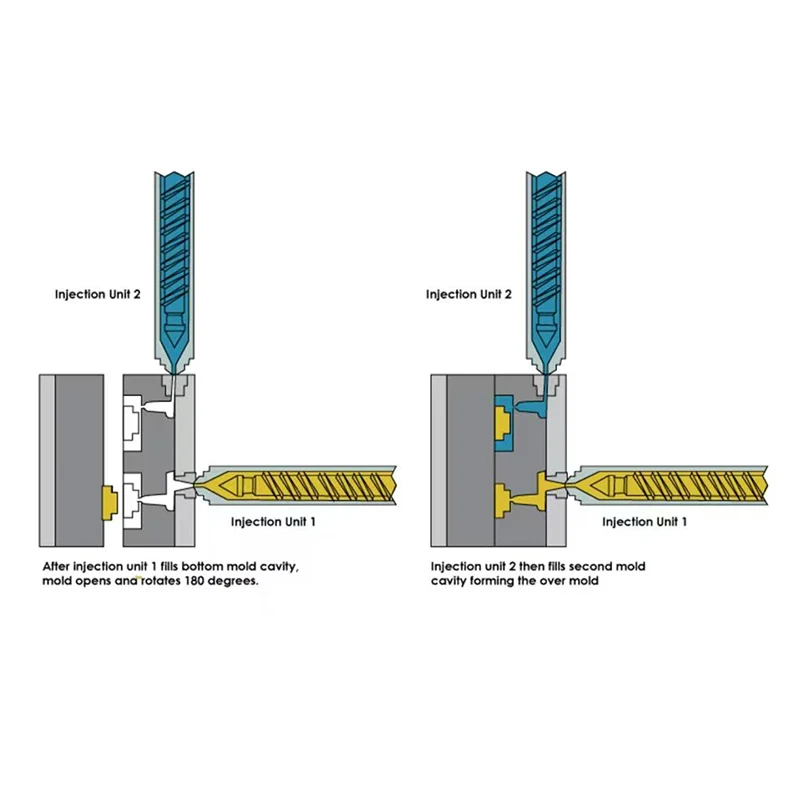
Sekundært formende sprøjtestøbning refererer til en sprøjtestøbningsproces, hvor en eksisterende støbt komponent eller forberedt indsats udsættes for en anden støbeoperation. Et andet materiale eller en støbt sektion formes derefter omkring eller på den originale komponent.
Den første komponent fungerer som substratet, mens det andet støbetrin tilføjer yderligere materiale eller funktionalitet. Afhængigt af produktdesignet kan det sekundære materiale give tætning, isolering, beskyttelse, greb, strukturel integration eller andre nødvendige egenskaber.
Forskellige materialer kan give forskellige ydelsesegenskaber. En stiv plast kan give strukturel støtte, mens et blødere materiale kan forbedre greb, tætning, støddæmpning eller vibrationsmodstand.
Valget af kompatible materialer er vigtigt, fordi grænsefladen mellem det første og det andet materiale kan påvirke pålideligheden af den færdige komponent.
Konventionel fremstilling kan kræve, at separate komponenter først støbes og derefter samles ved hjælp af klæbemidler, fastgørelseselementer, prespasning, svejsning eller andre metoder. Sekundær formning kan integrere nogle af disse funktioner direkte i støbeprocessen.
Reduktion af separate monteringstrin kan forenkle produktionsflowet og reducere antallet af individuelle komponenter, der skal håndteres under fremstillingen.
Sekundær støbning kan kombinere et substrat og et yderligere materiale til én integreret komponent. Dette kan være nyttigt, når et produkt kræver et beskyttende ydre lag, forseglingsområde, fleksibel sektion eller indlejret komponent.
Det endelige design kan derfor give flere funktioner inden for en enkelt støbt samling i stedet for at stole på flere separat fremstillede dele.
Et sekundært materiale kan ændre overfladeegenskaberne af en eksisterende støbt del. Afhængigt af materialet og designet kan dette give forbedret greb, støddæmpning, tætning, isolering, vibrationsdæmpning eller miljøbeskyttelse.
Bilkomponenter skal ofte modstå vibrationer, temperaturændringer, fugt og gentagen mekanisk brug. Sekundær formning kan bruges, når en stiv plaststruktur har brug for en ekstra tætning, polstring, isolering eller beskyttende materiale.
Potentielle anvendelser omfatter kontakter, håndtag, stik, sensorhuse, beskyttelsesdæksler og andre komponenter, der kræver multimaterialekonstruktion.
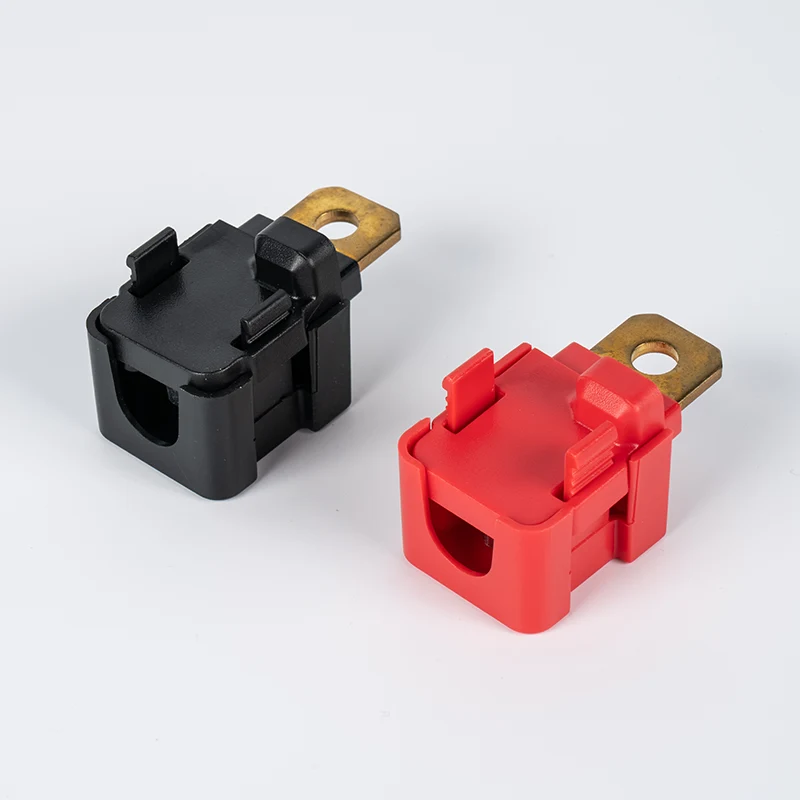
Elektriske produkter indeholder ofte terminaler, kontakter, ledninger, stik og andre komponenter, der skal integreres i plastikhuse. Sekundær støbning kan hjælpe med at placere og beskytte disse elementer i den endelige komponent.
Til elektriske applikationer bør materialevalg og støbeforhold evalueres i henhold til isolering, temperatur, dimensionsstabilitet og miljøkrav.
Forbrugerprodukter såsom håndholdte enheder, værktøj, betjeningselementer, håndtag og husholdningsudstyr kan kræve andre overfladeegenskaber end dem, der leveres af en enkelt stiv plast.
Et sekundært fleksibelt materiale kan føjes til udvalgte områder for at forbedre greb, komfort, stødabsorbering eller håndtering.
Medicinske produkter og sundhedsprodukter kan kræve integrerede strukturer med specifikke krav til renlighed, materialekompatibilitet, kemisk resistens, sterilisering og dimensionel konsistens.
Når sekundær formgivning anvendes til sådanne applikationer, bør de valgte materialer og fremstillingsprocessen vurderes i forhold til de gældende produkt- og lovkrav.
Industrielt udstyr kan bruge sekundære støbte komponenter til beskyttelsesdæksler, tætninger, greb, vibrationskontrolelementer, kabelbeskyttelse og andre funktionelle dele.
Processen kan være nyttig, når en komponent skal kombinere stiv strukturel ydeevne med et andet materiale, der giver yderligere beskyttelse eller fleksibilitet.
Det første støbetrin producerer det primære substrat eller basiskomponenten. Dens dimensioner og overfladetræk skal kontrolleres, fordi de direkte påvirker den anden støbeoperation.
Substratet kan omfatte specifikke riller, ribber, huller, underskæringer eller andre strukturelle træk designet til at hjælpe med at placere komponenten eller forbedre den mekaniske fastholdelse under sekundær støbning.
Efter det første støbetrin forberedes substratet til den anden operation. Afhængigt af processen kan forberedelsen involvere rengøring, positionering, inspektion, forvarmning eller overførsel af komponenten til en anden form.
Nøjagtig placering er især vigtig, når det andet materiale kun skal dække et specifikt område af underlaget.
Det andet materiale sprøjtes ind i formen omkring eller på det forberedte substrat. Materialet flyder ind i det udpegede hulrum og danner den nødvendige sekundære struktur.
Injektionstryk, temperatur, påfyldningshastighed, køleforhold og formdesign skal kontrolleres i henhold til det valgte materiale og produktgeometri.
Efter indsprøjtning får komponenten lov til at afkøle og stabilisere sig før udkastning og inspektion. Den færdige del skal kontrolleres for dimensionsnøjagtighed, limning eller mekanisk fastholdelse, overfladekvalitet, flash, deformation og andre procesrelaterede defekter.
Det første og andet materiale skal vælges i henhold til deres fysiske og forarbejdningsegenskaber. I applikationer, der kræver materiale-til-materiale vedhæftning, er kompatibilitet mellem substratet og det sekundære materiale særlig vigtig.
Hvis materialerne ikke binder tilstrækkeligt, kan den færdige komponent opleve adskillelse eller andre grænsefladeproblemer under service.
Formen af den første støbte komponent påvirker, hvordan det andet materiale flyder og forbliver fastgjort. Riller, ribber, underskæringer og andre geometriske funktioner kan nogle gange forbedre den mekaniske fastholdelse.
At designe substratet og det sekundære lag sammen i det tidlige produktudviklingsstadium kan hjælpe med at undgå fremstillingsproblemer senere.
Den anden injektionsproces skal styres i henhold til materialets behandlingsvindue. For høj temperatur, tryk eller injektionshastighed kan påvirke underlaget, mens utilstrækkelige fyldningsforhold kan forårsage ufuldstændig støbning eller overfladedefekter.
Når en eksisterende komponent placeres i en form til sekundær formning, skal dens position kontrolleres nøjagtigt. Fejljustering kan resultere i ujævn materialedækning, dimensionelle afvigelser, udsatte områder eller inkonsistente færdige dele.
| Anvendelse | Sekundær formningsfunktion |
|---|---|
| Håndtag og greb | Tilføj en blødere eller mere behagelig gribeflade |
| Elektriske stik | Indkapsl eller beskyt kontakter og forbindelsesområder |
| Tætningskomponenter | Tilføj tætningsmateriale omkring et stift underlag |
| Autodele | Sørg for isolering, beskyttelse, dæmpning eller forsegling |
| Industrielle komponenter | Tilføj beskyttende eller vibrationsbestandigt materiale |
| Forbrugerprodukter | Forbedre greb, udseende, komfort eller slagfasthed |
| Elektroniske huse | Integrer beskyttende eller isolerende materiale |
| Evalueringspunkt | Købers overvejelse |
|---|---|
| Grundmateriale | Bekræft det anvendte materiale til det første støbetrin |
| Sekundært materiale | Kontroller kompatibilitet med underlaget |
| Del Geometri | Vurder riller, ribber, underskæringer og andre fastholdelsesfunktioner |
| Bindingskrav | Bestem, om kemisk vedhæftning eller mekanisk tilbageholdelse er påkrævet |
| Dimensionel tolerance | Definer kritiske dimensioner for begge støbetrin |
| Overfladefinish | Angiv krav til tekstur, udseende og overfladekvalitet |
| Produktionsvolumen | Overvej værktøjs- og proceskrav i henhold til den årlige efterspørgsel |
| Automatisering | Bestem, om substratpåfyldning og -overførsel skal automatiseres |
| Inspektion | Definer dimensionelle, visuelle og funktionelle inspektionskrav |
| Applikationsmiljø | Overvej temperatur, kemikalier, fugt, vibrationer og mekanisk belastning |
Formdesignet skal give en passende strømningsvej for det sekundære materiale. Dårligt flowdesign kan føre til ufuldstændig fyldning, indespærret luft, svejselinjer eller ujævn materialefordeling.
Det sekundære lag skal have en passende og ensartet tykkelse, hvor det er muligt. Betydelige variationer kan påvirke afkøling, krympning, dimensionsstabilitet og overfladens udseende.
Den sekundære støbte geometri skal tillade, at den færdige del kan fjernes fra formen uden at beskadige substratet eller det nydannede materiale. Trækvinkler og udkastningssteder bør derfor overvejes under udvikling af skimmelsvampe.
Hvis den sekundære formgivningsproces er beregnet til at erstatte en separat monteringsoperation, skal hele fremstillingssekvensen evalueres, før værktøjet begynder. Dette omfatter substratproduktion, overførsel, sekundær støbning, inspektion og endelig emballering.
Integrering af flere materialer eller komponenter i en støbt del kan reducere antallet af individuelle stykker, der skal håndteres og samles.
En kontrolleret støbeproces kan give en mere ensartet placering af det sekundære materiale end manuel samling, især når der anvendes passende værktøj og automatiserede læssesystemer.
Når den sekundære støbeproces med succes erstatter klæbemiddelpåføring, mekanisk fastgørelse eller en anden montageoperation, kan producenterne forenkle produktionsarbejdsgangen og reducere potentielle montagerelaterede variationer.
Kinghekan evaluere sekundære formningskrav i henhold til delstruktur, materialer, produktionsvolumen, dimensionskrav og påtænkt anvendelse. Tidlig procesevaluering hjælper med at afgøre, om sekundær støbning er passende for den specifikke komponent.
Sekundær formning kræver koordinering mellem den første støbte komponent, overførsels- eller positioneringsmetode, anden støbeform, injektionsparametre og inspektionsproces. Disse faktorer bør overvejes samlet for at etablere en stabil produktionsarbejdsgang.
Til bilindustrien, elektroniske, industrielle, forbruger- og andre applikationer kan det nødvendige sekundære materiale og støbestruktur variere betydeligt.Kingheunderstøtter kunder i at evaluere processen i henhold til de funktionelle krav til den færdige komponent frem for at behandle sekundær støbning som en standard one-size-fits-all-proces.