Hurtigt svar
Brugerdefinerede brætspilskomponenter er lavet af fire hovedveje: plastsprøjtestøbning, harpiksstøbning, 3D-print og udstansning. Sprøjtestøbning giver den laveste pris pr. styk og den mest gentagelige kvalitet, men det giver først mening, når du forpligter dig til værktøj. Din beslutning kommer ned til tre ting - hvor mange enheder du har brug for, hvor mange fine detaljer dine stykker har, og om dit budget kan absorbere en form foran. Denne guide gennemgår hver rute, den reelle omkostningsstruktur, materialevalg, dekorationsmetoder og præcis, hvad en producent har brug for fra dig, før du citerer.
1. Hvad tæller som en brætspilskomponent
Designere ankommer normalt med én del i tankerne - miniaturen - og opdager så, at kassen har brug for elleve andre plastikgenstande. Det hjælper at kortlægge hele styklisten tidligt, fordi dele, der deler et materiale og en farve, ofte kan dele en form.
De fleste bordpladeprojekter trækker fra de samme familier afbrætspil plastkomponenter:
- Figurer og miniaturer— skulpturelle figurer, skabninger, køretøjer. Største detaljekrav i hele kassen.
- Meeples, bønder og standee-baser— enkel geometri, stor mængde, ofte seks eller otte farver af samme form.
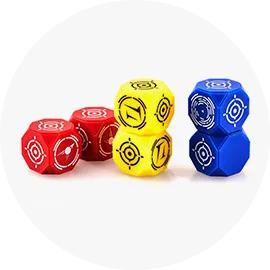
- Poletter, markører og ressourceterninger— lille, hurtigt cyklende, kører ofte i multi-kavitet værktøj.
- Terningbakker, tårne og rulleflader— større skaller, hvor vægtykkelse og skævhed betyder mere end fine detaljer.
- Kortholder baser og beslag— dele med en funktionel slids-tolerance. For stramme og sleeved kort vil ikke sidde; for løse, og de falder over midt i spillet.
- Indsatser, bakker og tilrettelæggere— store, tyndvæggede, dimensionelt nøjeregnende, fordi de skal passe til et eksisterende kassefodaftryk.
- Rekvisitter og tematiske kulisser— skærme, skiver, bygninger, skibe.
Samlerobjekt figurarbejde sidder tæt ved. Hvis dit spil sender en luksuriøs malet figur eller en karakterlinje, der sælges separat, overlapper processen kraftigt medplastikdele til tegneseriefigurer— samme værktøjslogik, strengere kosmetisk klassificering.
2. De fire fremstillingsruter - og hvornår hver passer
Der er ingen universelt korrekt rute. Der er en korrekt rute for din mængde, dit detaljeniveau og din finansieringsplan. Her er, hvordan mulighederne for fremstilling af brætspilskomponenter sammenlignes i praksis.
| Rute | Egner sig bedst til | Værktøj påkrævet | Mulighed for detaljer | Omkostningsadfærd |
|---|---|---|---|---|
| Sprøjtestøbning | Produktionskørsel og enhver titel, du forventer at genoptrykke | Ja - en stål- eller aluminiumsform | Høj og identisk på hvert skud | Højt engangsværktøj, derefter den laveste enhedspris på enhver rute |
| Harpiksstøbning | Displaymodeller, bittesmå partier, deluxe-tilføjelser | Blød silikoneform med kort levetid | Meget høj, men hver afstøbning er håndlavet | Lav opsætning, høj arbejdskraft pr. styk; omkostningerne falder knap med volumen |
| 3D print | Prototyper, skulpturgodkendelse, encifrede mængder | Ingen | Fremragende på harpiksprintere, lagdelt på filament | Ingen opsætning, højeste pris pr. styk, ingen stordriftsfordele |
| Udstansning | Flade pappudder og stansebrætter | En skærematrice | Kun todimensionel | Meget lav hele vejen igennem, men kan ikke producere et tredimensionelt stykke |
I praksis bruger de fleste finansierede projekter to eller tre af disse i rækkefølge i stedet for at vælge én. Du udskriver for at godkende skulpturen, støber en håndfuld til fotografering og konferencedemoer og skærer derefter stål til oplaget. Den sekvens er normal, og vi planlægger den.
Hvis du vil genudskrive spillet, værktøj til det nu. Designere, der undgår at bruge værktøj i første omgang for at beskytte pengestrømmen, betaler ofte for den beslutning to gange - én gang i oppustede enhedspriser på første gang, og igen, når genoptrykningen endelig tvinger formen alligevel.

3. Hvordan en komponent faktisk bliver lavet: Syv stadier
Dette er den sekvens, vi kører for hvert brætspils miniatureproduktionsprojekt. Intet her er eksotisk. Det, der adskiller et problemfrit projekt fra et smertefuldt, er, hvor meget tænkning der sker i fase et og to.
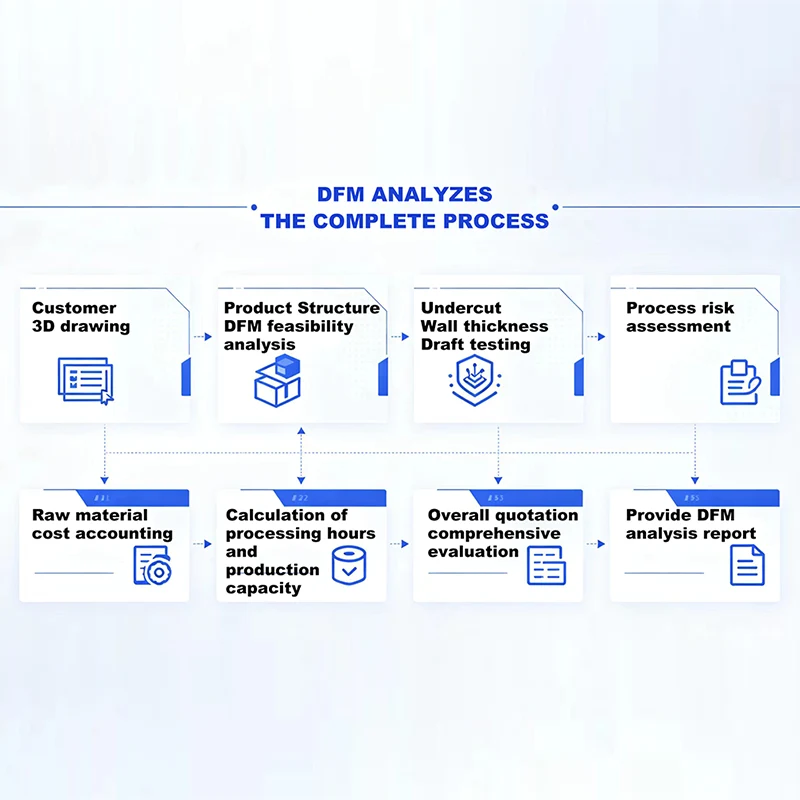
- Designgennemgang og DFMIngeniører læser din model for fremstillingsevne: vægtykkelseskonsistens, trækvinkler, underskæringer, ribbestyrke, sandsynlige synke- og svejselinjepositioner. Det er her omkostningerne afgøres. VoresDFM analyse og omkostningsberegning serviceproducerer en skriftlig rapport frem for en mundtlig udtalelse.
- 3D model optimeringSkulpturen er justeret til støbning uden at miste udseendet - opdele en positur i to dele for at fjerne en underskæring, tykkere et sværdblad, der ikke ville fylde, og tilføje en skjult skillelinje. Se3D model optimering.
- PrototypeA 3D-printet prøvegår ud til godkendelse. Hold stykket. Tjek skalaen i forhold til dit bræt og dine kortærmer. Ændringer er næsten gratis på dette tidspunkt og dyre efter trin fire.
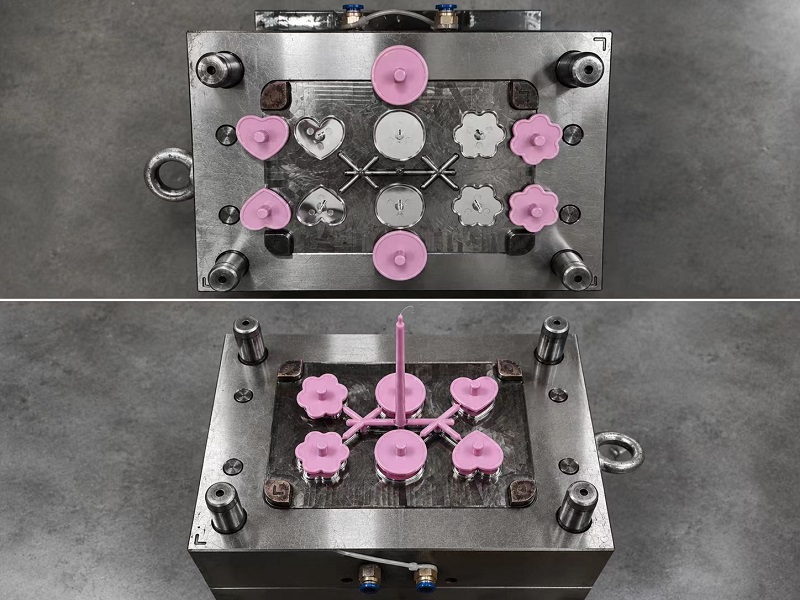
- Form design og fremstillingKavitetslayout, port- og løberpositioner, kølekanaler, udkast. Skær på CNC og EDM. Små relaterede dele kombineres ofte til énfamilie skimmelsvampat holde værktøjsforbruget nede.
- T1 prøveskud og prøvegodkendelseDe første skud af det nye værktøj. Du modtager prøver til dimensionel og kosmetisk sign-off. Mindre skimmelkorrektioner sker her; forvente mindst én revisionsrunde og tidsplan for den.
- MasseproduktionDet godkendte værktøj kører til din mængde under procesinspektion. Semasseproduktionstjenester.
- Dekoration, montering og pakningUdskrivning, stempling, undersamling og derefter pakning til din pakkespecifikation - normalt pr. spillerfarve, pr. sæt eller bulk til din opfyldelsespartner.
4. Omkostningsstrukturen ingen forklarer til førstegangsdesignere
Værktøjsomkostninger for brætspilskomponenter og enhedsomkostninger er to separate budgetter, og at forvirre dem er den mest almindelige planlægningsfejl, vi ser.
Engangsskovlen: værktøj
Du betaler for formen én gang. Det, der driver prisen, er ikke størrelsen af delen så meget som kompleksiteten af stålet, der fremstiller den. De vigtigste variabler:
- Antal hulrum — flere hulrum betyder en hurtigere kørsel, men et dyrere værktøj
- Form grundmateriale og hårdhed, som bestemmer, hvor mange skud værktøjet vil overleve
- Underskæringer, der kræver sidehandlinger, løftere eller sammenklappelige kerner
- Overfladetekstur og poleringskvalitet på kosmetiske ansigter
- Om ikke-relaterede dele kan dele én familieform
Den tilbagevendende spand: pr. enhed
Hvert stykke bærer så materiale, maskintid og arbejdskraft. Delvægt og cyklustid dominerer. En tykvægget figur tager længere tid at afkøle end en tynd token, og afkøling er det meste af cyklussen. Sekundære operationer - trykning, maling, samling, individuel sække - er ofte den største linjepost på dekorerede stykker, og de skaleres lineært med mængde på en måde, som støbning ikke gør.
Den praktiske konsekvens er ligetil. Værktøjet spreder sig over dit løb, så enhedsøkonomien forbedres markant med volumen og forbedres igen på et genoptryk, når formen allerede er betalt. Vores artikel vedrholde omkostningerne lave på et brætspil på 1.000 enhedergår dybere på den lille batch sag.
Nogle leverandører begraver værktøj i en for høj enhedspris, så overskriftens tilbud ser konkurrencedygtige ud. Det er ikke automatisk uærligt, men det ændrer, hvem der ejer formen, og hvad dit genoptryk koster. Bed om, at værktøj og enhedspris oplyses separat, og få ejerskabet skriftligt, inden du betaler et formpant.
5. Valg af det rigtige plastik til spilstykker
Materialevalget påvirker, hvordan stykket føles i hånden, hvordan det overlever at blive tabt, om kunstværket vil holde sig til det, og hvad det koster. Det er den plast, vi oftest specificerer til brugerdefinerede brætspilsbrikker.
| Materiale | Mærk og afslut | Sejhed | Typisk brug | Pas på |
|---|---|---|---|---|
| ABS | Stiv, holder skarpe kanter, accepterer let maling og blæk | God slagfasthed | Miniaturer, kortholdere, bakker, terningetårne | Standard allrounder til detaljerede stive dele |
| PP | Lidt fleksibel med en voksagtig mat overflade | Fremragende — overlever gentagne bøjninger | Opbevaringsindsatser, snaplåg, arrangører | Lav overfladeenergi; skal forbehandles inden udskrivning |
| PS | Meget stiv og blank | Skørt - revner i stedet for bøjninger | Budget poletter og sprue-monterede stykker | Billigste mulighed, men tynde funktioner kan snappe |
| PVC | Fås stiv eller blød og bøjelig | Varierer efter formulering | Bløde figurer, fleksible karakterer | Bekræft overholdelsesregler for hvert marked, du sender til |
| TPE / TPU | Gummiagtig og gribende | Meget fleksibel | Skridsikre fødder, greb, bøjelige elementer | Normalt et andet skud eller en separat del |
| POM | Tæt, glat, formstabil | Høj | Urskiver, gear, bevægelige mekanismer | Dårlig vedhæftning til print og limning |
Farve betyder mere end designere forventer. Farvet masterbatch blandet i harpiksen giver dig et stykke, der har samme farve hele vejen igennem, så ridser ikke viser en hvid kerne. Det er næsten altid det rigtige svar for spillebrikker, der vil blive håndteret hundredvis af gange.
6. Dekoration: Få dit kunstværk på delen
Geometri bestemmer udskrivningsmetoden, ikke præference. Et fladt panel og en buet hjelm har brug for forskellige processer.
| Metode | Arbejder på | Styrke | Bedst til |
|---|---|---|---|
| UV digital print | Flade og let buede ansigter | Fuld farve, ingen pladeomkostninger, fotografiske detaljer | Spillerbrætter, fliser, skiver, bakkeflader |
| Bloktryk | Buede, sfæriske og uregelmæssige overflader | Når former, som ingen anden metode kan | Figurer, bønder, poletter, små logoer |
| Serigrafi | Store flade områder | Tæt, uigennemsigtig farve lagt sig billigt ved volumen | Fed ensfarvet grafik og tekst |
| Varmeoverførsel | Buede og uregelmæssige former | Flerfarvet kunstværk anvendt i én omgang | Detaljerede omslag på skaller og rekvisitter |
| Guldstempling | Hævet eller flad detalje | Ægte metallisk blæk kan ikke efterligne | Deluxe-udgaver, kantaccenter, emblemer |
To praktiske punkter. Vedhæftning afhænger af underlaget, så beslut dit materiale og din dekoration sammen i stedet for i rækkefølge. Og send vektorgrafik med skrifttyper konverteret til konturer - rasteriserede logoer mister deres kantkvalitet i den skala, de fleste spillebrikker er trykt.
7. Hvad skal du forberede, før du anmoder om et tilbud
En vag henvendelse får et vagt tal. En komplet pakke får et tilbud, du rent faktisk kan budgettere med. Inden du kontakter en producent af brugerdefinerede brætspilskomponenter, skal du samle følgende.
- 3D filer.STEP foretrækkes, fordi det bærer ægte geometri. STL er brugbart, men er et mesh, så det skal muligvis genopbygges.
- En 2D tegningmarkering af kritiske mål, tolerancer og hvilke overflader der er kosmetiske.
- Mængder— første løb, og din ærlige forventning om et genoptryk. Begge ændrer værktøjsanbefalingen.
- Farvereferencer,ideelt set Pantone-koder eller en fysisk farveprøve i stedet for et skærmbillede.
- Dekoration kunstværki vektorformat, med placering markeret på modellen.
- Destinationsmarkeder,fordi overholdelseskrav varierer fra region til region og påvirker materialevalg.
- Pakningskrav— i sække pr. spillerfarve, pr. sæt eller bulk.
- Din målafsendelsesdato,inklusive enhver crowdfunding-forpligtelse, du allerede har annonceret.
Hvis du er usikker på, om dit design overhovedet er en støbekandidat, så start med vores tjekliste påom et produkt er egnet til sprøjtestøbning.
8. Sådan arbejder vi hos Kingke
Kingke er mærket af Ningbo Jinghe Plastic Industry Co., Ltd., grundlagt i 2017 i Haishu-distriktet i Ningbo, Kina. Vi driver et 1.500 m² stort anlæg på tværs af fire værksteder med et team på 15 til 50 personer og dedikerede kvalitetskontrol-, produktions- og salgsafdelinger. Virksomheden har ISO 9001, ISO 14001 og ISO 45001 certificering.
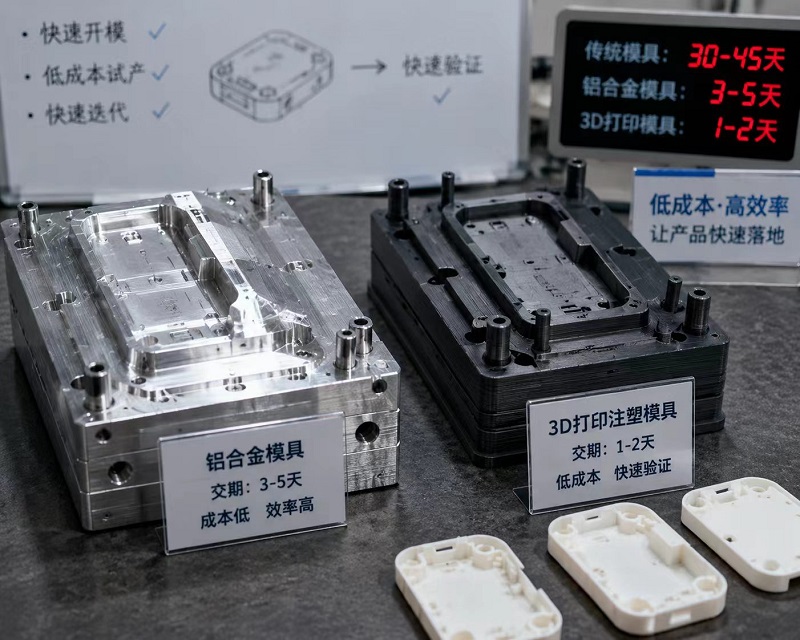
Vores udstyr er bevidst skaleret til små, detaljerede dele: CNC og EDM tilformfremstillingi huset, injektionsmaskiner fra 80T til 200T, og vores egen UV-printkapacitet. At 80T til 200T rækkevidde er den ærlige grund til, at vi passer godt til bordplader. Det er det forkerte anlæg til en kofanger eller en pallekasse, og det rigtige til en 30 mm figur, der skal se identisk ud på tværs af et femcifret oplag.
At holde støbning, tryk og efterbehandling under ét tag betyder mere på spilkomponenter end på de fleste produkter, fordi et enkelt stykke ofte gennemgår tre eller fire processer. Hver overdragelse mellem separate leverandører er et sted, hvor farveafvigelser, tidsplaner glider og ansvar bliver bestridt. Vi sender til kunder i hele Nordamerika, Europa, Australien og Sydøstasien og understøtter begge deleOEM og ODMarrangementer. Du kan læse mereom vores fabrik.
9. Ofte stillede spørgsmål
Hvad er minimumsbestillingsmængden for brugerdefinerede brætspilskomponenter?
Der er ingen enkelt MOQ, fordi tallet afhænger af, hvilken rute du vælger, og hvordan formen er konfigureret. Sprøjtestøbning medfører en værktøjsinvestering, så den har brug for nok volumen til, at omkostningerne kan fordele sig fornuftigt over hele kørslen. Harpiksstøbning og 3D-print har ingen værktøjsomkostninger og derfor ikke noget meningsfuldt minimum, men prisen pr. styk forbliver høj i enhver mængde. Send os din stykliste og målmængde, så fortæller vi dig, hvilken rute dit projekt egentlig hører hjemme i.
Hvor lang tid tager det at fremstille brugerdefinerede brætspilskomponenter?
Tidsplanen er drevet af fire blokke: designgennemgang og DFM, fremstilling af støbeforme, T1-forsøg og prøvegodkendelse, derefter selve produktionen. Formfremstilling er normalt den længste enkeltblok, og prøvegodkendelse er den mest variable, fordi det afhænger af, hvor hurtigt du melder fra, og om en revision er nødvendig. Indbygg mindst én revisionsrunde i din plan. Vi udsteder et trin for trin tidsplan med tilbuddet, så du kan afstemme det med en crowdfunding eller detailforpligtelse.
Hvem ejer formen, når jeg har betalt for den?
Ejerskab er et kontraktligt anliggende, ikke en branchestandard, og det er den vigtigste enkeltklausul at afgøre, før du betaler et værktøjsdepositum. Få det udtrykkeligt angivet i indkøbsordren: hvem har ejendomsretten til formen, hvor den opbevares, hvem betaler for vedligeholdelse, og hvad sker der, hvis du flytter produktionen et andet sted hen. Stol aldrig på en verbal forsikring. Hvis en leverandør er tilbageholdende med at skrive holdningen, skal du behandle det som svaret.
Kan du matche en bestemt farve?
Ja. Send en Pantone-reference eller, bedre, en fysisk prøve. Farve opnås ved at blande masterbatch i harpiksen, hvilket betyder, at stykket er farvet igennem i stedet for belagt, så ridser ikke vil afsløre en anden farve nedenunder. Husk, at det samme Pantone-mål læser forskelligt på tværs af materialer og overfladefinisher - en mat PP-del og en blank ABS-del vil ikke se identiske ud. Vi bekræfter farve på fysiske prøver før produktionskørslen.
Hvilket filformat skal jeg sende for et tilbud?
STEP er det format, vi foretrækker, fordi det har ægte solid geometri, der kan måles og redigeres direkte. STL-filer er almindelige i bordpladedesign, og vi kan arbejde med dem, men et mesh skal nogle gange genopbygges som et solidt, før formdesignet starter. Medtag en 2D-tegning, der markerer kritiske dimensioner, tolerancer og kosmetiske overflader. Hvis du kun har en skulptur og ingen ingeniørtegning, så send skulpturen alligevel, så fortæller vi dig, hvad der mangler.
Kan du printe kunstværker direkte på miniaturer?
På buede og uregelmæssige overflader som figurer er bloktryk og varmeoverførsel de praktiske metoder, og begge fungerer godt til logoer, insignier og små grafiske detaljer. UV digital print producerer fotografiske resultater i fuld farve, men har brug for et fladt eller let buet ansigt, så det passer til brædder, fliser og urskiver frem for skulpturelle figurer. Fortæl os, hvilke overflader der bærer kunstværker, når du sender modellen, og vi vil specificere metoden under designgennemgangen.
Få dine brætspilskomponenter tilbudt
Send dine 3D-filer, mængde og farvereferencer. Som producent af brugerdefinerede brætspilskomponenter med formfremstilling, sprøjtestøbning og print under ét tag, vil vi vende tilbage med en ruteanbefaling, en DFM-vurdering og en etape-for-trin tidsplan.
Anmod om et tilbud