Hurtigt svar
Brug 3D-print til at godkende skulpturen, harpiksstøbning til meget små deluxe-oplag og sprøjtestøbning til alt, hvad du rent faktisk vil sende i mængde eller genoptryk. De tre er ikke rigtig konkurrenter - de indtager forskellige punkter på den samme projekttidslinje. Det, der afgør din rute, er mængden, om designet er frosset, og hvor meget håndarbejde du er villig til at betale for hvert enkelt stykke. Dette er en støbers sammenligning, inklusive de tilfælde, hvor støbning er det forkerte svar.
Næsten hver sammenligning af disse tre processer online offentliggøres af en tjeneste, der kun sælger én af dem. Det former konklusionen mere end ingeniøren gør. Vi laver forme og formdele, så behandle vores bias som deklareret - og læs derefter afsnit syv, hvor vi tydeligt siger, hvornår vi ikke skal ansætte os.
Denne artikel ligger under vores bredere guide tilfremstilling af brugerdefinerede brætspilskomponenter, som dækker hele styklisten. Her ser vi kun på tal.
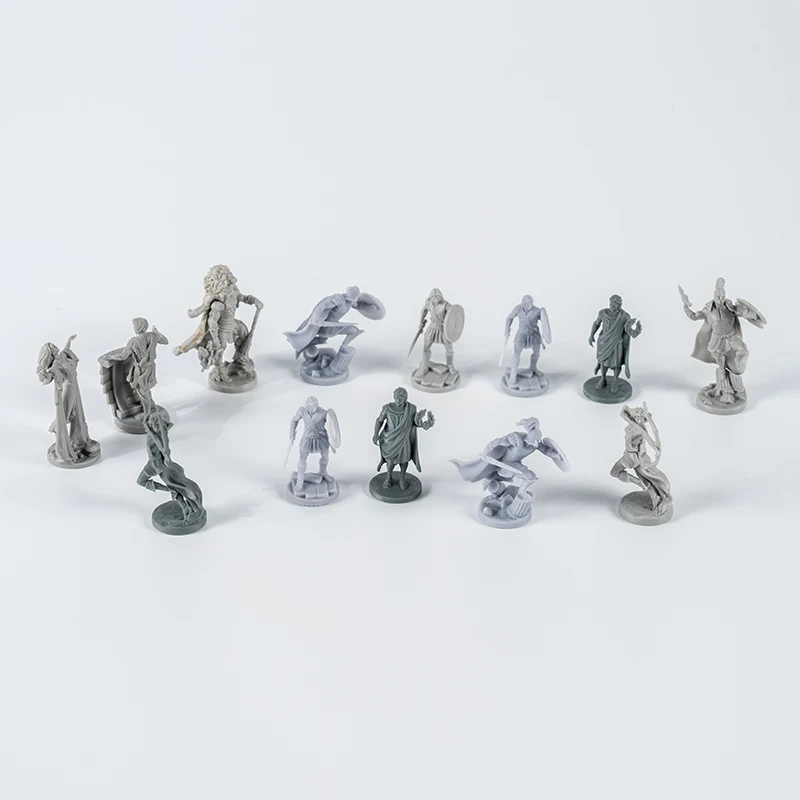
1. De tre processer på ét minut
Sprøjtestøbning
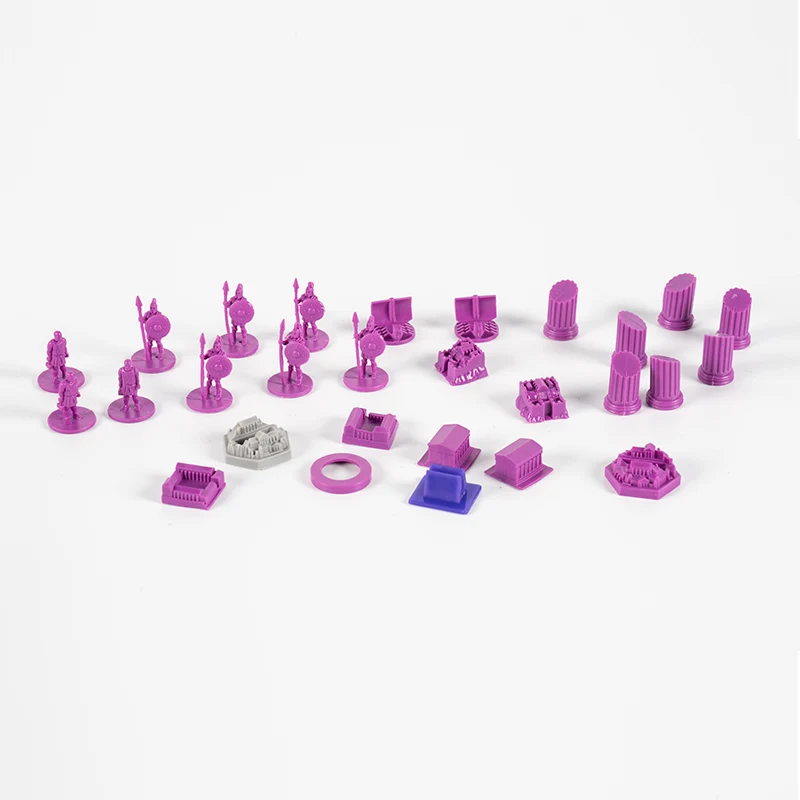
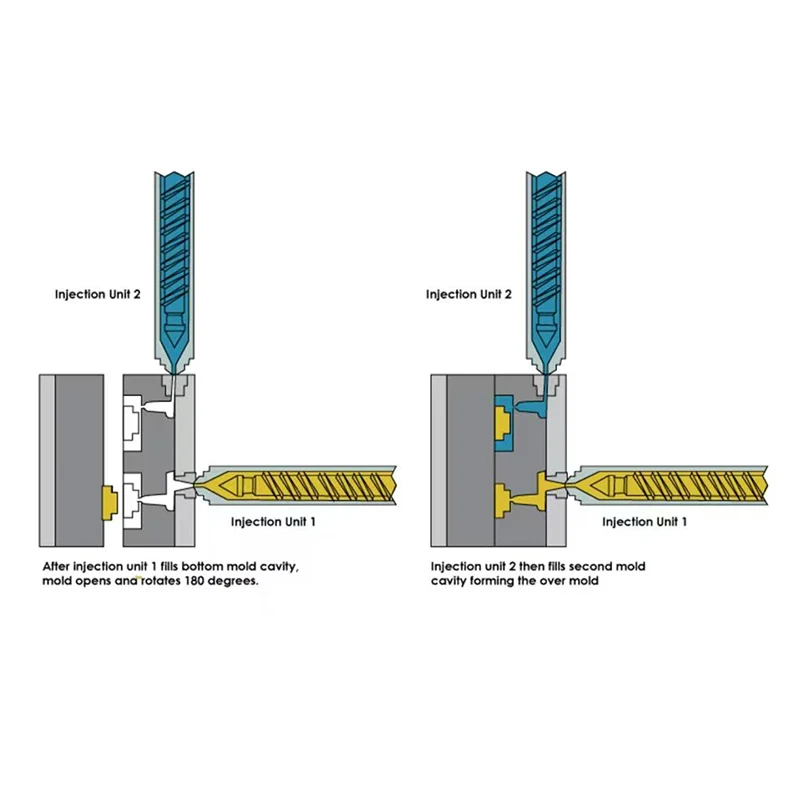
Smeltet plast tvinges ind i et hærdet stål- eller aluminiumhulrum, afkøles og skydes ud. Hulrummet skæres én gang, på CNC- og EDM-maskiner, og gengiver derefter den samme geometri på ubestemt tid. Alt det dyre sker før det første stykke eksisterer.
Harpiksstøbning
En master sculpt bruges til at lave en fleksibel silikoneform. Flydende harpiks hældes eller trykstøbes i formen, hærdes og trækkes ud i hånden. Silikonen er blød, så den kan frigive former, der ville låse fast i stål - men den bliver også slidt og skal laves om.
3D print
Figuren er bygget direkte fra din digitale fil, lag for lag, uden værktøj overhovedet. Harpiksprintere bygger af et væskekar og holder fine detaljer godt; filamentprintere ekstruderer smeltet plastik og er bedre egnet til bulk eller funktionelle former end til en karakters ansigt.
Harpiksstøbning og harpiks 3D-print er separate processer, der tilfældigvis deler en materialefamilie. Støbning har brug for en silikoneform og en mester; udskrivning behøver hverken. Designere blander ofte de to sammen, når de briefer en leverandør, og tilbuddet kommer tilbage for den forkerte ting.
2. Head to Head: Sammenligningen der betyder noget
| Sprøjtestøbning | Harpiksstøbning | 3D print | |
|---|---|---|---|
| Værktøj påkrævet | Hærdet hulrum, skåret en gang | Silikoneform, udskiftes med jævne mellemrum | Ingen |
| Tid til første stykke | Længst | Kort | Korteste |
| Geometri frihed | Begrænset af træk og skillelinje | Høj — blød form bøjer sig for at frigives | Højest — ingen frigivelsesbegrænsning overhovedet |
| Stykke-til-stykke konsistens | Faktisk identisk | Drifter, når silikonen nedbrydes | Varierer med byggeposition og indstillinger |
| Håndarbejde pr stk | Minimal — kun nedbrydning | Høj - hvert stykke tages ud af formen og rengøres i hånden | Høj — støtter, vask, hærdning |
| Enhedsomkostninger i takt med at volumen stiger | Falder kraftigt, flader derefter lavt | Bevæger sig knap | Falder ikke |
| Farve gennem materialet | Ja, via masterbatch | Muligt, men mindre konsekvent | Begrænset |
| Omkostninger ved en designændring | Høj, når først stål er skåret | Moderat — genskab masteren og formen | Tæt på nul |
| Passer til et genoptryk | Ja - værktøj allerede betalt | Neutral | Ingen fordel opnået |
3. Detalje: Hvad hver proces faktisk kan rumme
Der er en vedvarende tro på, at sprøjtestøbning ikke kan fange fine skulpturdetaljer. Det er ikke helt rigtigt, og at få det rigtigt ændrer, hvordan du designer.
Støbning reproducerer det, der skæres ind i stålet. Vores CNC- og EDM-udstyr kan indeholde meget fine overfladetræk, så tekstur, stoffolder, nitter og ansigtsdetaljer overføres godt. Den virkelige begrænsning er ikke opløsning - det er denfrigøre. Et stålhulrum er stift, så enhver overflade har brug for træk for at trække sig fri, og enhver underskæring kræver en sidehandling, en løfter eller en opdeling i delen. Hver af disse tilføjer omkostninger og kan tilføje en synlig linje.
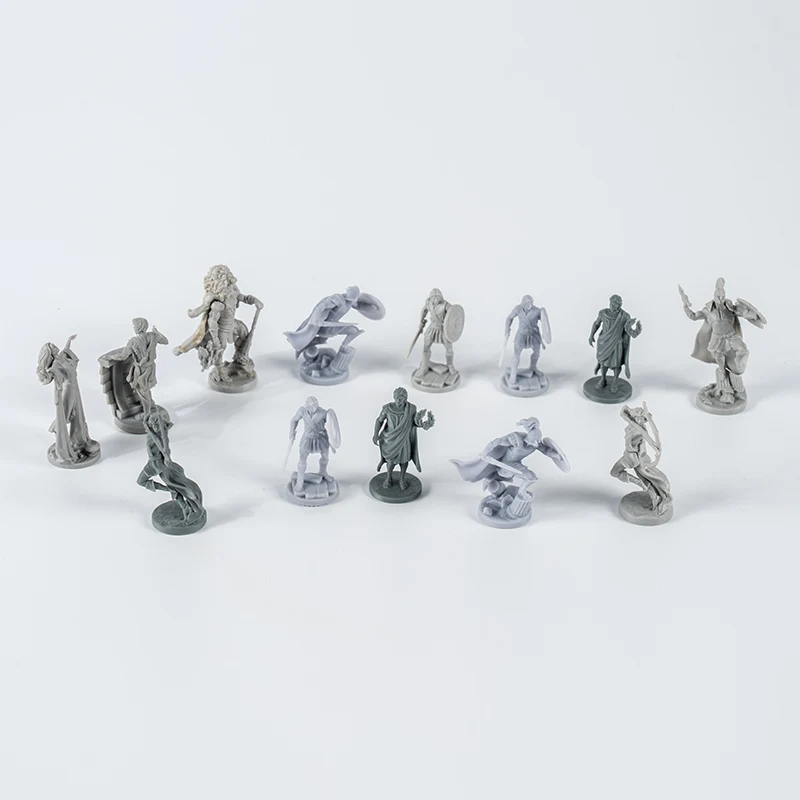
Silikone er fleksibelt, så harpiksstøbning fjerner milde underskæringer, der ville kræve ekstra mekanisme i stål. Det er dens ægte tekniske fordel, og det er grunden til, at skulpturer i displaykvalitet med dybe draperier eller fritsvævende kapper ofte støbes frem for støbt.
3D-print har overhovedet ingen frigivelsesbegrænsning, hvilket er præcis grunden til, at en skulptur sendt direkte fra en digital kunstner sjældent støber uden modifikation. Laglinjer er handlen - de løber på tværs af buede overflader og bliver tydelige under maling på store glatte områder såsom et skjold eller en kappe.
En sculpt er godkendt som 3D-print, værktøj bestilles, og først derefter finder DFM-gennemgangen underskæringer, der kræver tre sidehandlinger. Værktøjsomkostninger springer, og tidsplanen skrider. LøbeDFM analysemod skulpturenførdu underskriver den udskrevne prøve, ikke efter.
4. Konsistens: Forskellen, der kun viser sig i skala
Ved prøvemængder ser alle tre processer fine ud. Mellemrummet åbner sig over en fuld oplag.
Støbte stykker kommer af et stift hulrum, så figur nummer et og den sidste figur i løbet er det samme objekt. Farve blandes ind i harpiksen som masterbatch i stedet for at sprøjtes på, så en slidt kant viser samme farve nedenunder i stedet for en hvid kerne.
Støbte stykker driver. En silikoneform nedbrydes ved brug - kanter blødgøres, fine detaljer sløver, og formen skal til sidst laves om fra mesteren. Backere, der modtager tidlige og sene stykker fra samme løb, kan ende med synligt forskellige figurer.
Trykte stykker varierer med, hvor de sad på byggepladen, hvordan understøtninger blev placeret, og hvor grundigt hver enkelt blev vasket og hærdet. Dygtige operatører styrer dette. Det er stadig kontrol, ikke eliminering.
For et spil, hvor seks spillere hver har den samme bondeform i en anden farve, betyder dette mere end noget spec-ark. Vores notat vedrplastkomponenter til rekvisitter til brætspildækker det samme punkt på tværs af den bredere boks.
5. Hvor pengene rent faktisk bliver af
Glem prisen pr. styk et øjeblik og se på formen af hver omkostningskurve.
Sprøjtestøbningfrontlæser næsten alt. Du køber hulrummet én gang; derefter koster hvert stykke materiale, maskintid og et par sekunders håndtering. Kurven starter højt og falder stejlt og flader derefter tæt på materialeprisen. På et genoptryk er værktøjet allerede betalt, så du starter på den flade del af kurven.
Harpiksstøbninghar et beskedent setup og derefter en stædig pris pr. styk, fordi en person afstøber, deflasher og inspicerer hver enkelt figur. En fordobling af ordren fordobler omtrent arbejdet. Volumen køber dig meget lidt.
3D printhar ingen opsætning overhovedet og en stykomkostning drevet af maskintimer. Det bliver aldrig billigere. Tusind trykte figurer koster tæt på tusind gange én figur.
Så det ærlige spørgsmål er ikke "hvilken er billigst" men "hvor sidder min mængde i forhold til krydspunktet". Under den er værktøj dødvægt. Foruden det er det dyre valg at undgå værktøj. Vi arbejder igennem den lille batch-ende af detteholde omkostningerne lave på et brætspil på 1.000 enheder.
Værktøjsomkostninger er pr. form, ikke pr. figur. Flere forskellige små stykker kan ofte skæres i étfamilie skimmelsvamp, hvilket sænker overgangspunktet væsentligt. Hvis din boks har otte forskellige plastikdele, skal du ikke prissætte otte separate værktøjer, før du spørger.
6. Efterbehandling og maling: Ofte den virkelige afgørende faktor
Det, der kommer ud af maskinen, er ikke det, der kommer i kassen, og oprydningsbyrden adskiller sig markant.
| Behandle | Oprydning nødvendig | Mærker det efterlader | Malings adfærd |
|---|---|---|---|
| Sprøjtestøbning | Degering, lejlighedsvis skillelinjetrim | Portvidnemærke, skillelinje, ejektorstiftsmærker | ABS accepterer let primer og blæk; PP skal først behandles med overfladen |
| Harpiksstøbning | Fjernelse af blitz, fjernelse af udluftningsnip, vask | Udluftningsknopper, sømblink, lejlighedsvise boblehuller | Godt, når rester af skimmelsvamp er vasket helt af - spring det over, og malingen løfter sig |
| 3D print | Understøtter fjernelse, vask og hærdning af harpiks | Støtte ar, lag linjer | Laglinjer telegraferer gennem maling på glatte overflader, medmindre de er slebet |
Hvis dine figurer sendes umalet i en ensfarvet, er støbning ligefrem det reneste svar - farven er i materialet, og der er ingen belægning, der kan skåres. Hvis de sender malet eller trykt, så tag dekoration med fra starten, fordi materialevalg påvirker vedhæftningen. Buede figurflader er dekoreret aftampontryksnarere end fladskærmsmetoder.
7. Vælg efter scenarie, ikke efter proces
| Din situation | Rute | Hvorfor |
|---|---|---|
| Skulptur er stadig under revidering | 3D print | Ændringer koster ingenting. Skær ikke stål mod et bevægeligt mål. |
| Konvention demo kopi eller fotografi prøve | 3D-print, eller et par afstøbninger | Du skal bruge stykker denne måned, ikke dette kvartal. |
| En håndfuld deluxe udstillingsfigurer | Harpiksstøbning | Undercut-tunge skulpturer overlever intakte, og mængden retfærdiggør aldrig værktøj. |
| Kickstarter første oplag | Sprøjtestøbning | Opfyldelsesmængder er der, hvor omkostningskurven drejer afgørende. |
| Detailudgave eller et bekræftet genoptryk | Sprøjtestøbning | Værktøj er allerede afskrevet. Intet andet konkurrerer. |
| Mange SKU-varianter, få enheder hver | 3D-print eller støbning | Et separat værktøj pr. variant betaler sig sjældent tilbage. Tjek mulighederne for familieform først. |
| Stykker, der bliver håndteret hvert eneste spil | Sprøjtestøbning | Gennemfarvet materiale og støbt sejhed overlever spillets holdbarhed. |
8. Hvorfor de fleste finansierede projekter bruger alle tre
Processerne er sekventielle langt oftere, end de er alternativer. En typisk sti løber: udskriv for at kontrollere positur og skala, revider skulpturen, udskriv igen, kast et lille parti til kampagnefotografering og forhåndsvisning af begivenheder, og forpligt dig derefter til værktøj, når finansieringen lukker, og designet er frosset.
At planlægge den sekvens bevidst er billigere end at opdage den. Budgetter for mindst én trykt revisionsrunde, og behandl den udskrevne prøve som et designværktøj frem for en produktionsbeslutning. Den fulde projektsekvens er beskrevet i voresvejledning til fremstilling af brætspilskomponenter.
9. Sådan håndterer vi miniatureprojekter hos Kingke
Kingke er mærket af Ningbo Jinghe Plastic Industry Co., Ltd., grundlagt i 2017 i Haishu-distriktet i Ningbo, Kina. Vi driver et 1.500 m² stort anlæg på tværs af fire værksteder med et team på 15 til 50 personer og dedikerede kvalitetskontrol-, produktions- og salgsafdelinger, og vi har ISO 9001, ISO 14001 og ISO 45001 certificering.
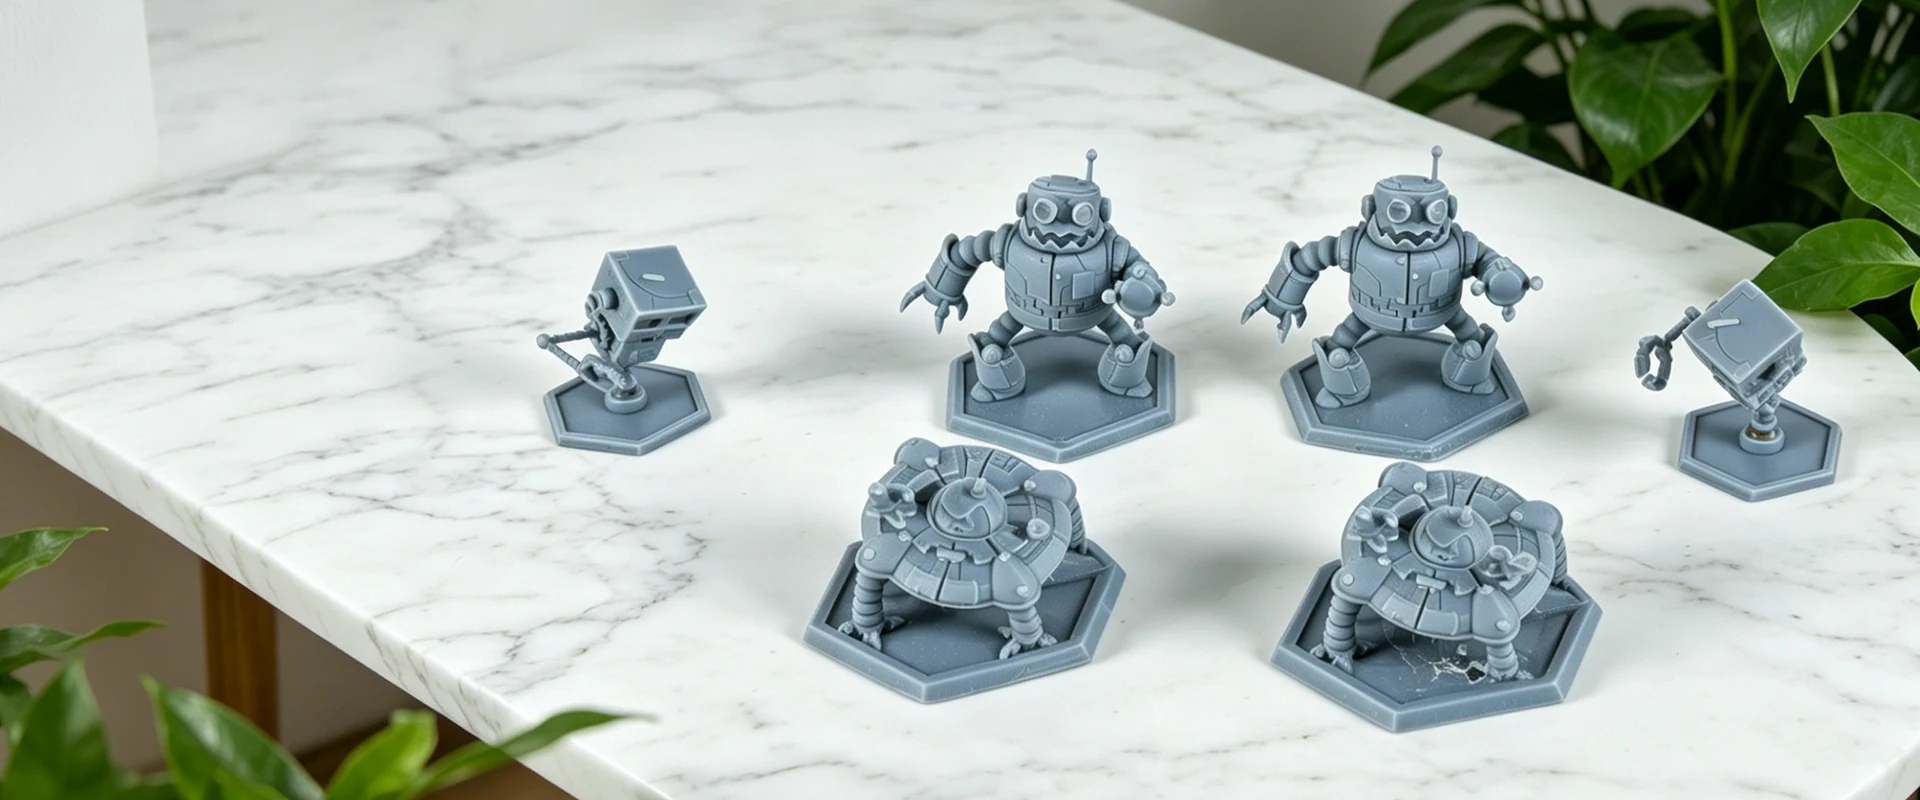
To af de tre processer i denne artikel er vores. Vi løber3D-print til prototypingog vi skærer og løbersprøjtestøbeformei hus på CNC og EDM, med maskiner fra 80T til 200T. Vi tilbyder ikke harpiksstøbning. Når støbning er det rigtige svar for din mængde, vil vi fortælle dig det i stedet for at presse dig ind i værktøj, du ikke har brug for endnu.
Vores sortiment af sprøjtemaskiner er grunden til, at bordpladearbejde passer til os. 80T til 200T er det forkerte anlæg til bilhuse og det rigtige til en 30 mm figur, der skal se identisk ud på tværs af et femcifret tryk. Ved siden af støbning håndterer vi3D model optimeringfor skulpturer, der aldrig blev tegnet til fremstilling, dekoration ogmasseproduktion— nyttig på tal, påbrætspil plastkomponentergenerelt og videreplastikdele til tegneseriefigurer. Du kan læse mereom vores fabrik.
10. Ofte stillede spørgsmål
Kan sprøjtestøbning rumme lige så mange detaljer som en harpiksstøbt miniature?
På overfladedetaljer, generelt ja. Et støbt stykke reproducerer alt, hvad der er skåret i stålet, og CNC- og EDM-bearbejdning kan indeholde meget fine funktioner såsom tekstur, folder og små ansigtsdetaljer. Den virkelige forskel er ikke opløsning, men frigivelse. Et stålhulrum er stift, så overflader har brug for træk og underskæringer har brug for sidehandlinger, løftere eller en split i delen. Silikone bøjer, så harpiksstøbning håndterer underskæring-tunge former lettere. Hvis din skulptur er underskåret tung, står valget mellem at modificere den til støbning eller støbe den som tegnet.
Kan jeg 3D-printe mit første oplag og skifte til sprøjtestøbning senere?
Det kan du, og nogle projekter gør, men forstå, hvad det koster. 3D-print har ingen stordriftsøkonomi, så et print med fuld opfyldelse er dyrt, og stykkerne vil ikke matche de støbte, du producerer senere. Bagmænd, der modtager trykte figurer og derefter ser detailudgaven, vil bemærke forskellen i finish. Hvis du ved, at der kommer et genoptryk, er det normalt bedre at værktøj en gang og producere begge serier fra den samme form.
Vil den samme 3D-fil fungere for alle tre processer?
Ikke uden ændringer. En fil, der ofte udskriver perfekt, støber ikke, fordi udskrivning ikke har nogen frigivelsesbegrænsning, og det gør støbning. At forberede en skulptur til værktøj kan betyde at tilføje træk, opdele en positur i separate dele, fortykke funktioner, der ikke ville fylde, og at vælge, hvor skillelinjen falder. Send os den fil, du har, og vi fortæller dig, hvad der skal ændres, før der skæres i stål.
Hvad er forskellen mellem harpiksstøbning og harpiks 3D-print?
De deler en materiel familie og intet andet. Harpiksstøbning har brug for en mesterskulptur og en silikoneform, og hvert stykke hældes og fjernes i hånden. Resin 3D-print bygger figuren direkte fra din digitale fil uden form og uden master. Støbning passer til små gentagelsespartier af samme figur; print dragter enkeltstående og design iterationer. Vær specifik omkring, hvilken du mener, når du anmoder om et tilbud, ellers modtager du den forkerte pris.
Skal sprøjtestøbte miniaturer males?
Ikke nødvendigvis. Farve tilsættes som masterbatch blandet i harpiksen, så stykket er farvet hele vejen igennem, og et rids vil ikke afsløre en anden farve nedenunder. Det er derfor, de fleste spillebrikker leveres som ensfarvet støbt plast. Maling eller trykning er en særskilt beslutning, normalt taget til deluxe-udgaver, eller hvor en figur bærer insignier. På buede figurflader er de praktiske dekorationsmetoder bloktryk og varmeoverførsel.
Hvor mange forskellige miniaturedesigns kan dele én form?
Det afhænger af, hvor ens delene er i størrelse, vægtykkelse og materiale, da alt i ét værktøj er støbt i samme skud og samme farve. Små relaterede stykker kombineres ofte i en familieform, som fordeler værktøjsomkostningerne på flere dele i stedet for at købe et værktøj til hver. Dele, der har brug for forskellige farver, kan normalt ikke dele et hulrum. Send din fulde reservedelsliste i stedet for én figur, og vi vil foreslå et værktøjslayout for hele kassen.
Er du i tvivl om, hvilken rute dine figurer hører til?
Send dine skulpturfiler og målmængde. Vi fortæller dig, om dit projekt er klar til værktøj, hvad skulpturen har brug for før støbning, og hvornår du er bedre til at støbe eller trykke i stedet.
Anmod om et tilbud